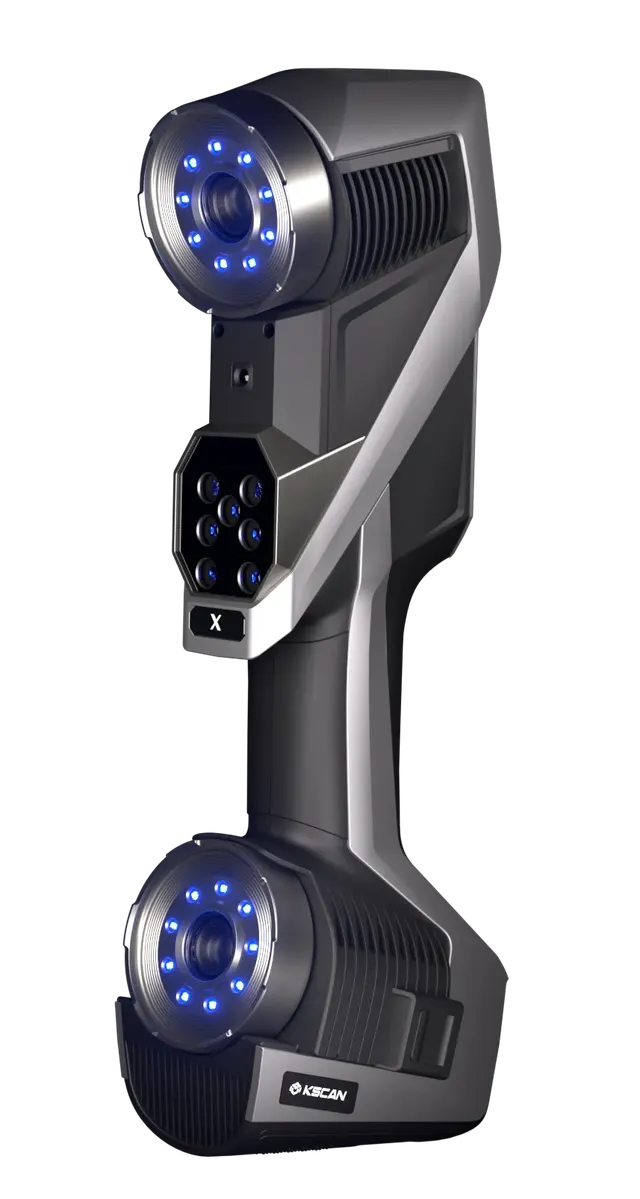
Жаңа
- Дәлдік
- 0,03 мм
- Көлемдік дәлдік
- 0,075 мм + 0,010 мм/м
- Жылдамдық
- 6,45 млн өлш/с
Дәлдік пен көлемдік қателік, ӨҚ тізілімі, қайталанғыштық, маркерлер мен фотограмметрия, ажыратымдылық, жылдамдық және сканерлеу аймағы: қол 3D-сканерінің сипаттамаларын қалай оқу керек.
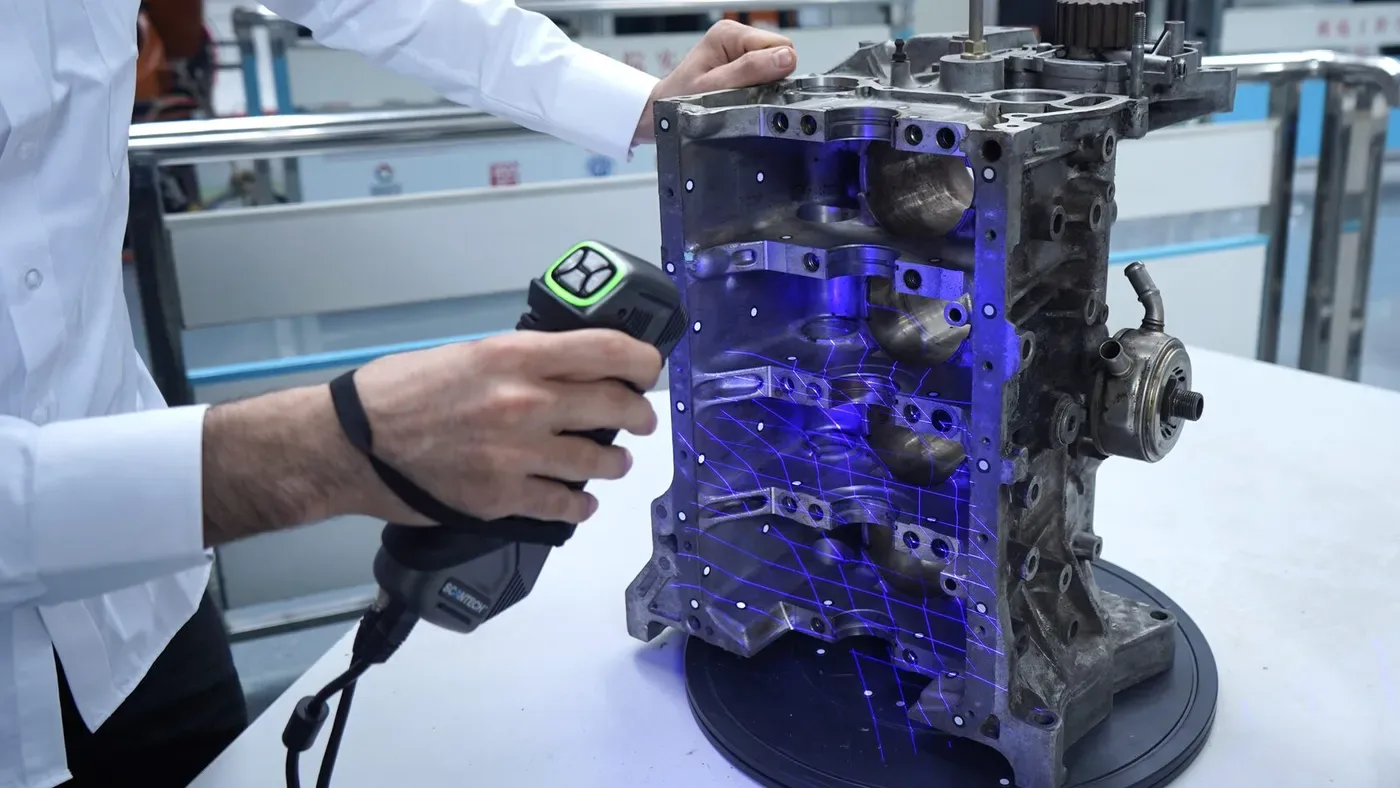
Шығарылатын өнім сапасын бақылау оның бәсекеге қабілеттілігін арттырудың негізгі факторларының бірі, әсіресе машина жасауда. Ұзақ уақыт бойы шағын және орташа габаритті бұйымдарды өлшеудің ең сұранысқа ие құралы қол құралымен қатар координаттық-өлшеу машинасы (КӨМ) болды. Бірінші нұсқа жедел, бірақ көптеген факторларға, әсіресе оператор дағдысына тәуелді геометрия бақылауын қамтамасыз етсе, екіншісі уақыт жоғалтуы болса да, өлшеу нысаны туралы ең кешенді әрі дұрыс ақпарат алуға мүмкіндік берді.
Жаңа өндіріс технологияларының пайда болуы, аспап жасаудың дамуы, кері жобалауға сұраныстың артуы және есептеу жүйелері қуаттарының өсуі жаңа өлшеу құралдарының таралуына серпін берді. Олар мобильділікті, жоғары жылдамдықты, пайдалану қарапайымдылығын, алынатын деректердің тұтастығы мен дәлдігін, сондай-ақ қолданудың әмбебаптығын біріктіреді. Аталған қасиеттердің бәріне мақала кейіпкерлері — метрологиялық класты қол 3D-сканерлері ие.
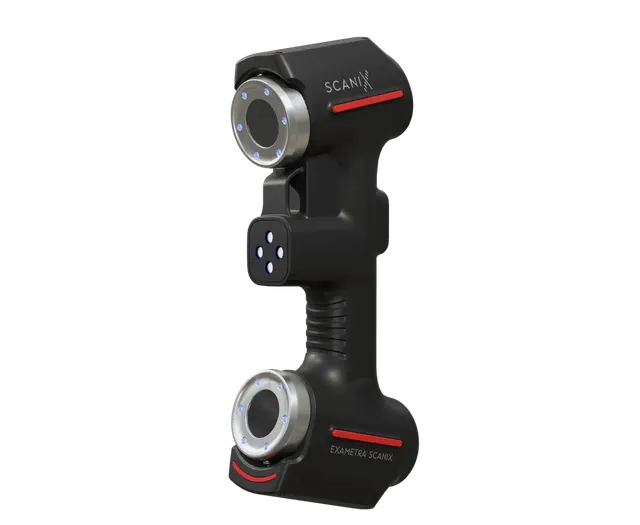
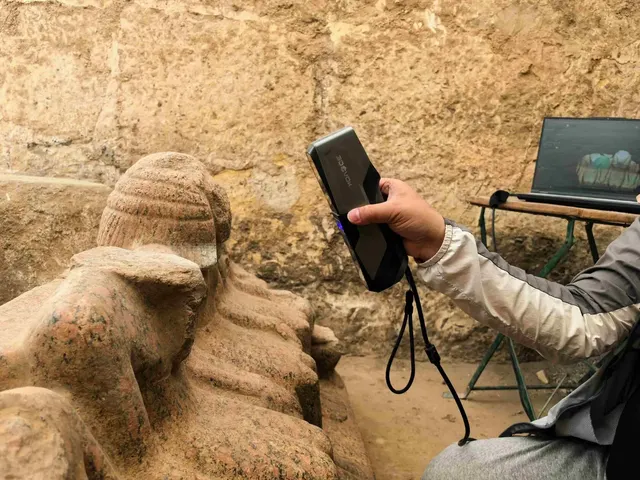
Қол 3D-сканері — нақты нысанның цифрлық көшірмесін 1:1 масштабта шағын қателікпен жасауға арналған портативті құрылғы.
Жұмыс принципі өнеркәсіптік камералардың жарық көзі нысанға түсірген кескін проекциялары — лазер сызықтары немесе құрылымдық жарық — туралы деректерді жинауынан, сондай-ақ алынған деректерді нүктелер бұлтына түрлендіруінен тұрады [Патент US10309770B2][Патент US8032327B2].
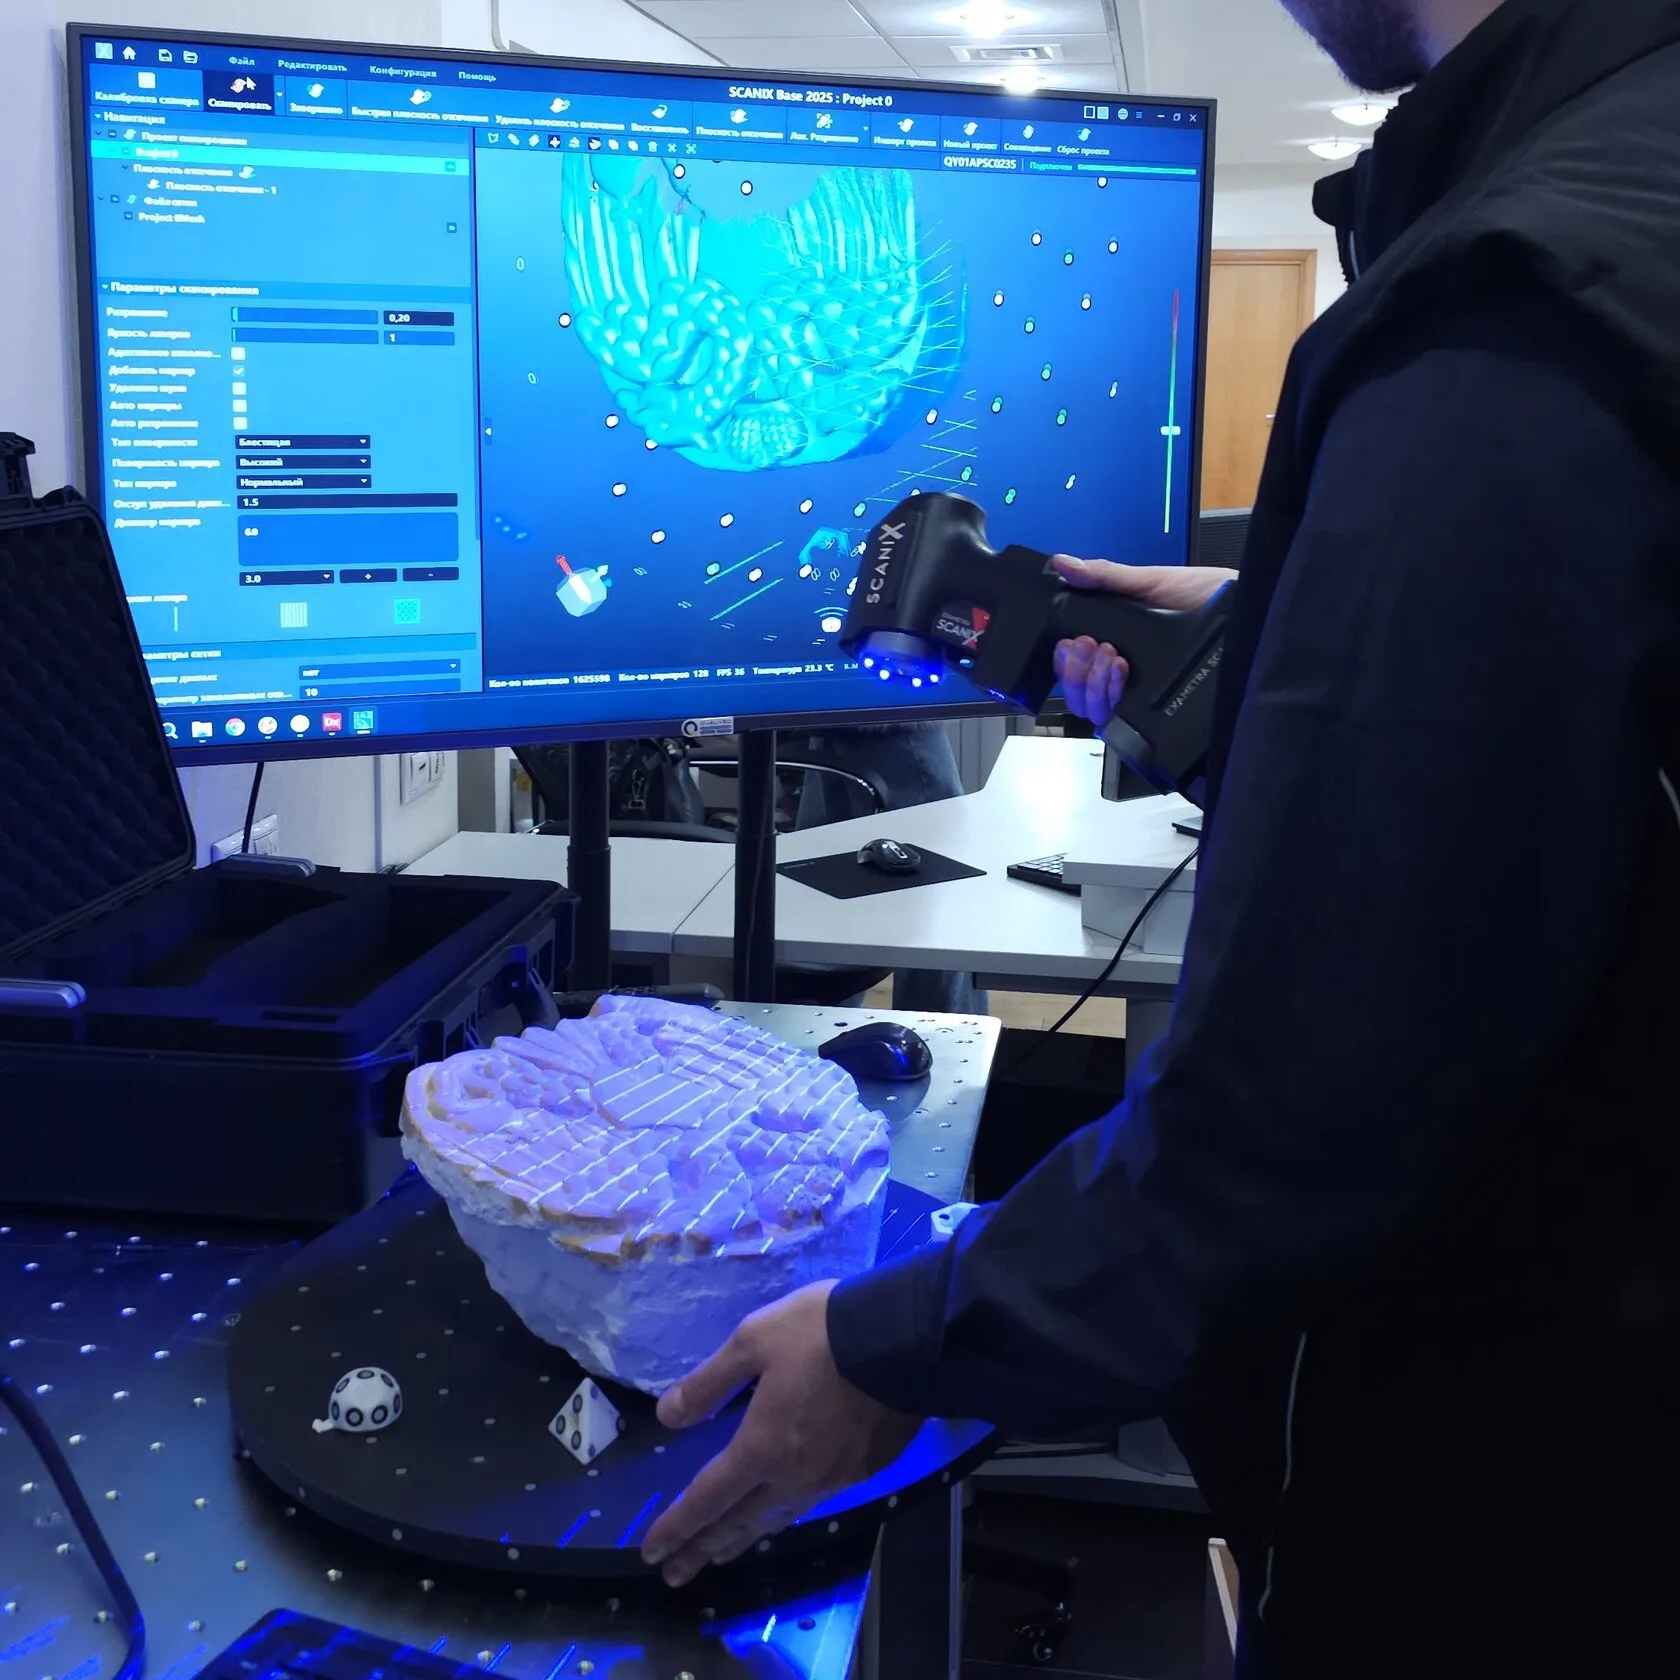
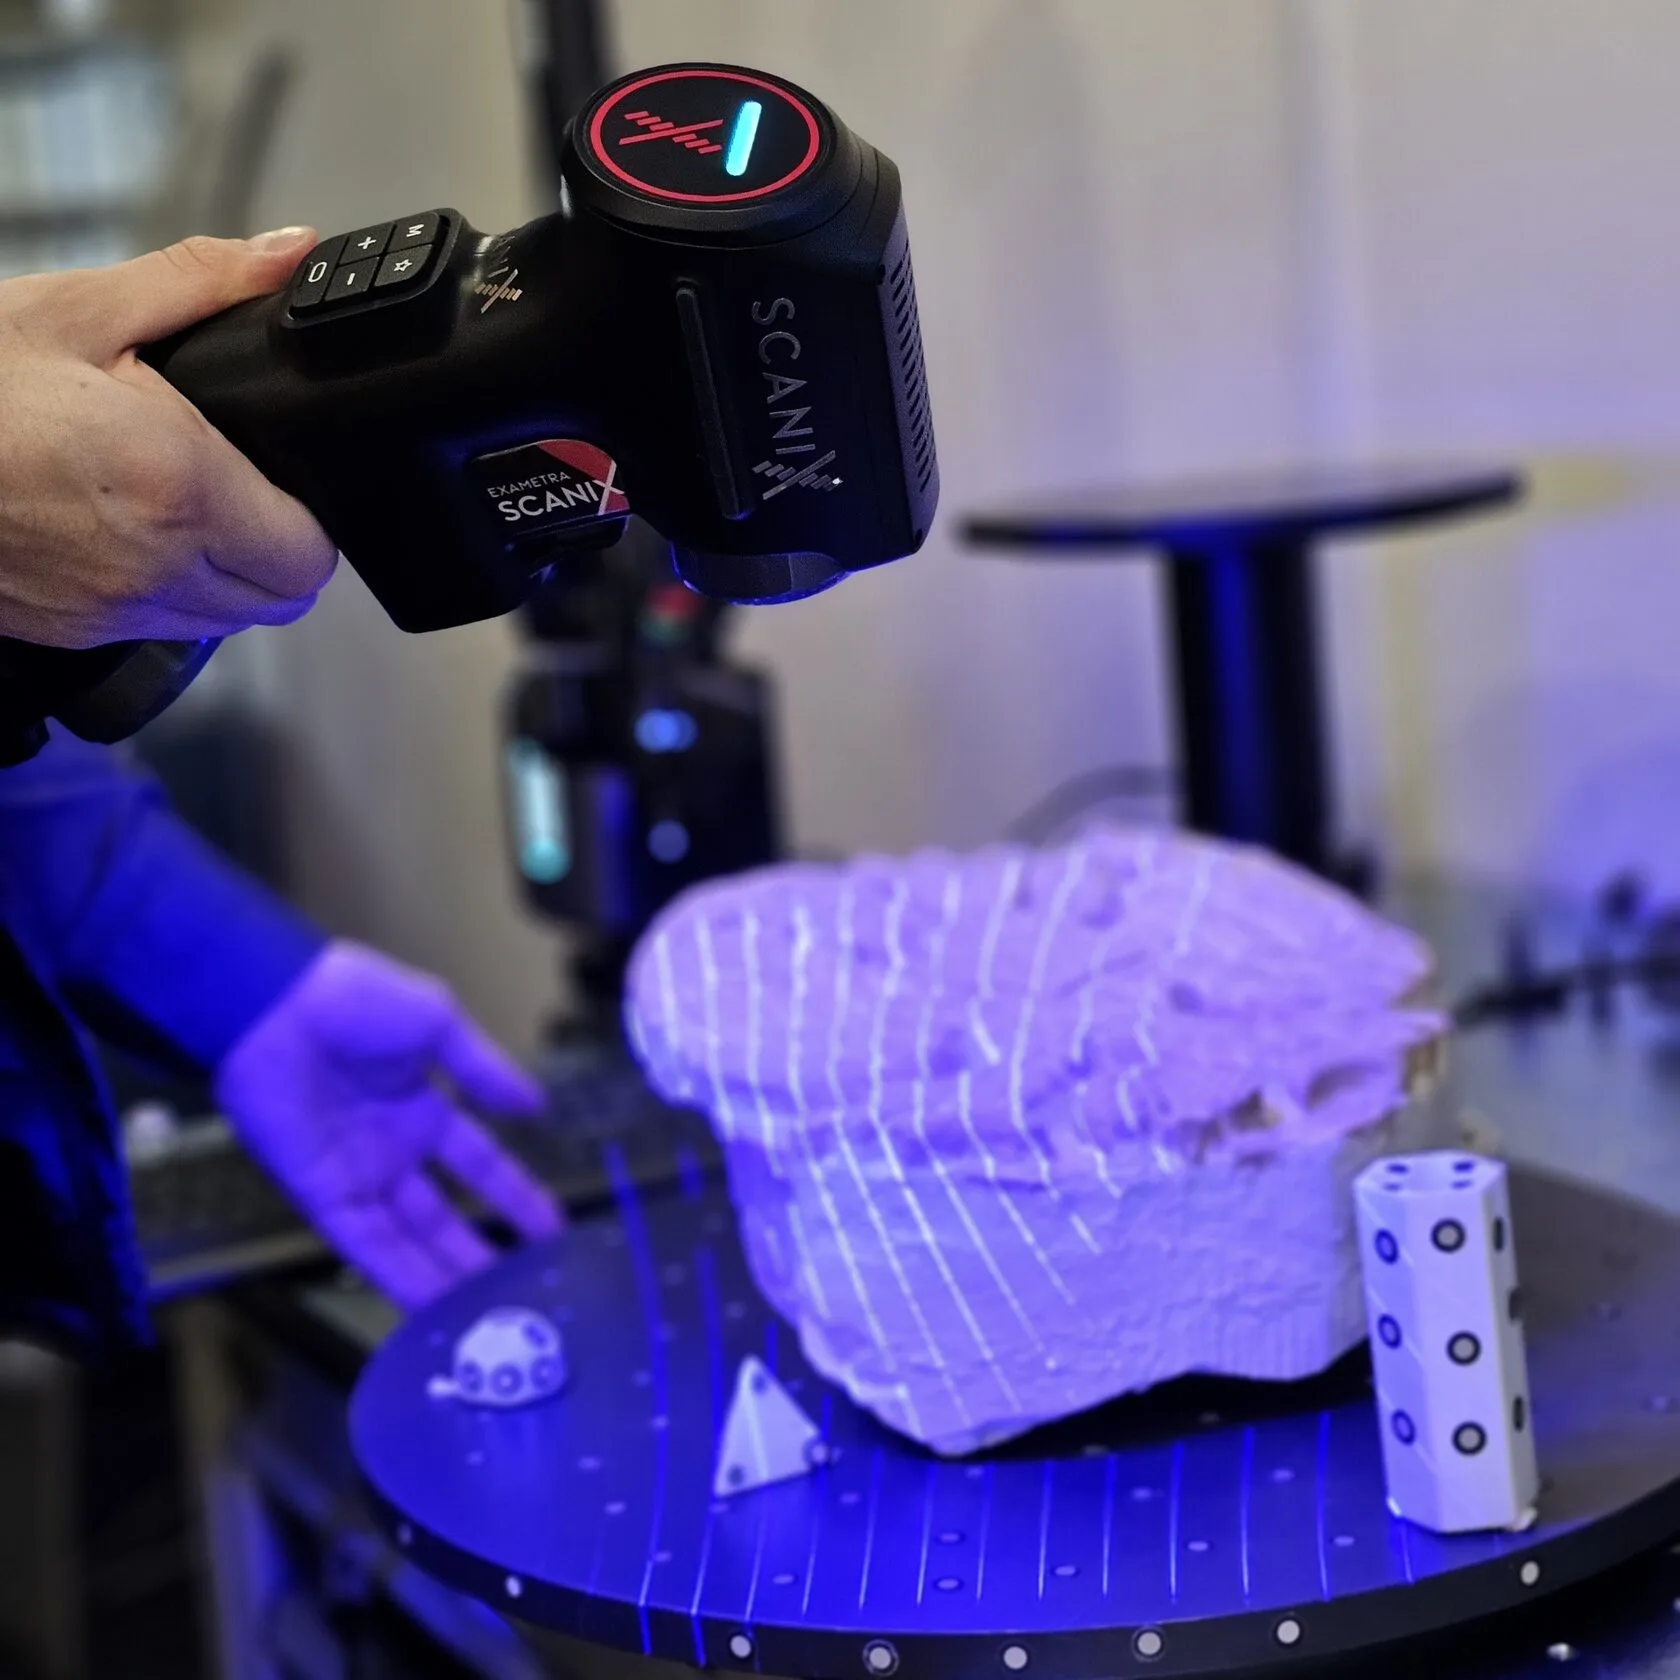
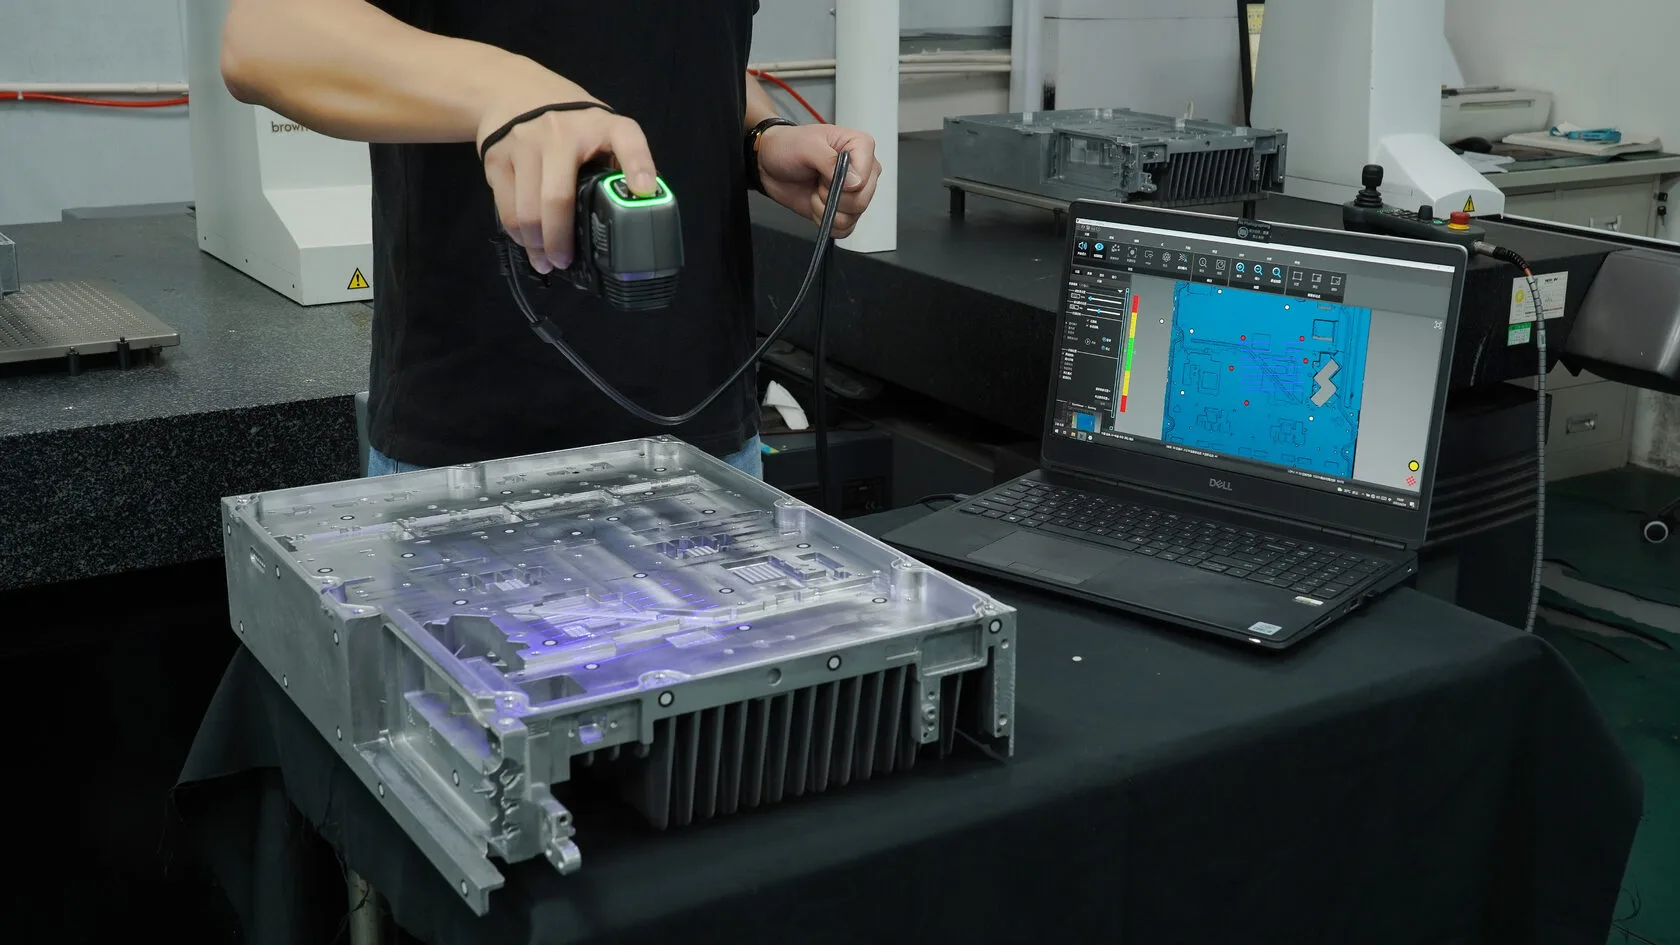
Бекітілген орнатусыз тікелей нысанда өлшеу жүргізуге мүмкіндік береді. Қол 3D-сканерлерін тасымалдау оңай, штатив қажет етпейді, басқа жоғары дәлдікті өлшеу құралдарымен салыстырғанда сыртқы факторларға төзімділігі жоғары, бұл оларды зертханадан тыс жерде қолдануға мүмкіндік береді.
Соңғы буын өнеркәсіптік камералармен, көк лазер сызықтарымен жабдықталуы, шағылыстыру қабілеті жоғары маркерлерді пайдалану, сондай-ақ (кейбір модельдерде) есептеу блоктарының тікелей құрылғы ішіне енгізілуі 3D-сканерлер арасынан метрологиялық жабдықтың жеке класын бөліп көрсетуге мүмкіндік береді.
Бұл 3D-сканерлеудің барлық үйреншікті өлшеу әдістерінен басты айырмашылығы. Қысқа уақыт ішінде жеке нүктелер жиынын немесе “құрғақ” сандарды ғана емес, түпнұсқаның барлық геометриялық сипаттамалары бар толыққанды цифрлық көшірмесін алуға мүмкіндік береді.
Барлық метрологиялық 3D-сканерлер жарық шағылыстыратын позициялық маркерлер (белгілер) бойынша жұмыс істейді. Маркерлердің геометриясы анықталғандықтан, сканер белгілер қаңқасының құрылымы бойынша кеңістіктегі орнын жоғары дәлдікпен анықтай алады.
Заманауи метрологиялық 3D-сканерлердің көпшілігі фотограмметрия жүйелерімен бірге жұмыс істей алады. Белгілер қаңқасын жинауға арналған кең көру өрісі бар және арнайы эталондары (сызғыштары) бар мұндай жүйелер жинақталатын қателікті азайтады, бұл ірі габаритті нысандарды сканерлеу кезінде алынатын қорытынды деректердің дәлдігіне оң әсер етеді. Кейбір сканерлерде кіріктірілген фотограмметрия немесе бейнефотограмметрия да бар. Технология туралы толығырақ төменде оқыңыз.
Бақылау тапсырмаларына 3D-сканер таңдағанда өлшеу нысанының ерекшеліктеріне сүйену керек: габариттері, шақтамалары, беті. Содан кейін техникалық сипаттамалары ең қолайлы шешімді қамтамасыз ете алатын құрылғыны таңдау қажет. Метрологияда, 3D-сканерді қолданудың дербес жағдайы ретінде, дәлдікке (шекті өлшеу қатесі), жинақталатын қателікке, жарық көзіне, сондай-ақ құрылғының ӨҚ тізілімінде болуына назар аударған жөн.
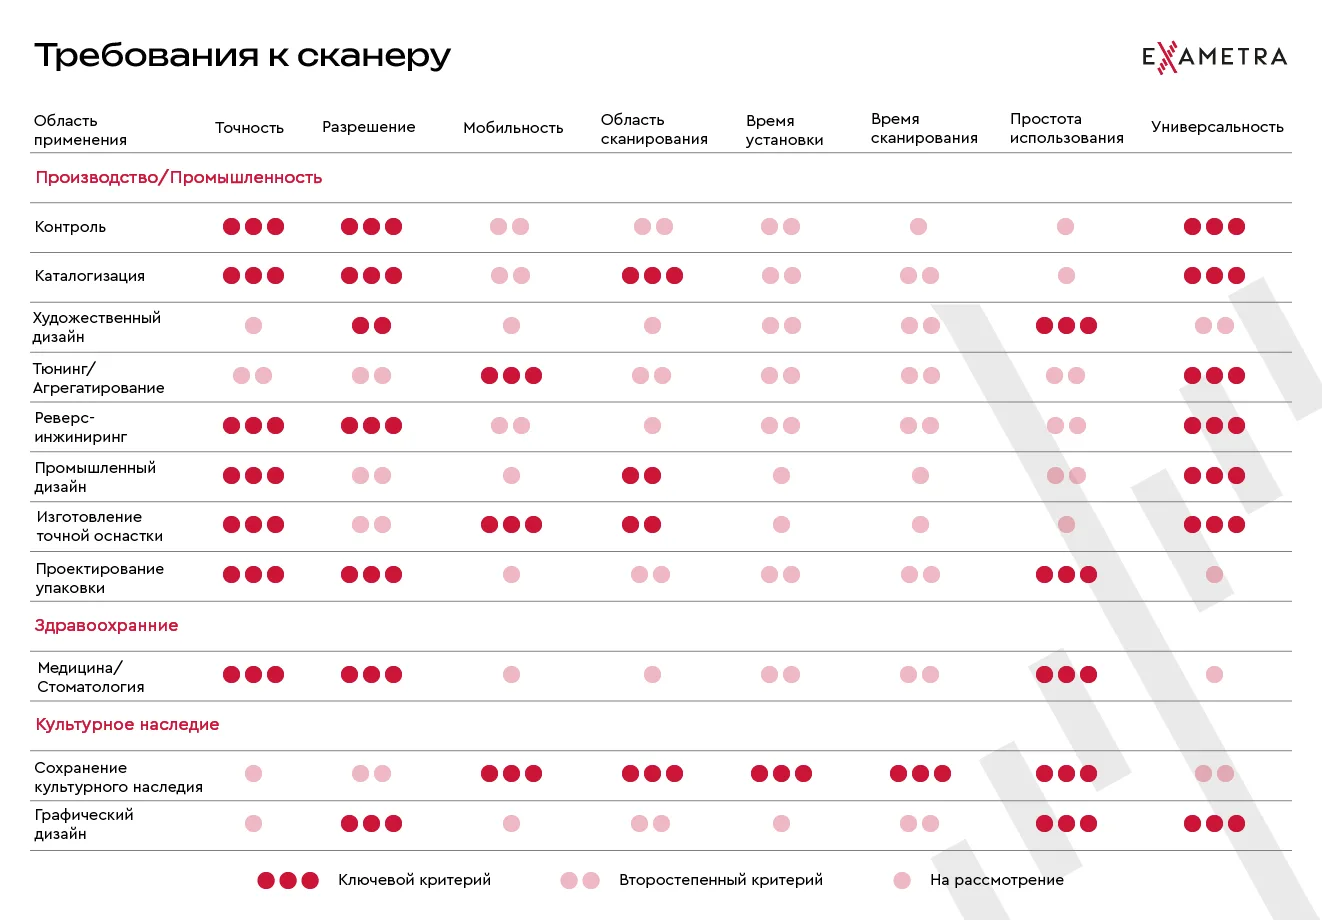
3D-сканердің түрлі сипаттамаларының басымдығы да қолдану саласына қарай өзгереді. Мысалы, өнеркәсіптік дизайнда жабдықтың дәлдігі мен әмбебаптығы бірінші орынға шығады, ал пайдалану қарапайымдылығы онша маңызды емес деп саналады.
Кез келген өлшеу жабдығының геометриялық шамаларды өлшеудің шекті қатесін көрсететін негізгі сипаттамасы. Техникалық сипаттамаларды дұрыс оқу және өндіруші мәлімдеген дәлдікті құрылғының нақты өлшеу қателігінен ажырата білу маңызды.
Біріншісі әдетте “ХХ мм дейін” деп жазылады және өлшеулерде нөлден көрсетілген мәнге дейін қате болуы мүмкін екенін білдіреді, бірақ қателіктің одан аспайтынына кепілдік бермейді.
Құрылғының мүмкіндіктері туралы дұрысырақ түсінікті рұқсат етілген ең үлкен қателік (MPE-Maximum Permitional Error), яғни көлемдік дәлдік береді, ол екі саннан тұрады және әдетте “ХХ мм + NN мм/м” түрінде жазылады.
Мұндағы ХХ — орын ауыстыруды есепке алмағандағы қол сканерінің қателігі, ал NN — жаңа маркерлерді түсіру кезінде сканердің сканерлеу нысанына қатысты қозғалысында өсетін жинақталатын қателік.
Әдетте құрылғының нақты жүріп өткен қашықтығына қарамастан орын ауыстырудың алғашқы метрі есепке алынады. Осылайша, егер сканердің расталған көлемдік дәлдігі 0,040 мм + 0,060 мм/м болса және, мысалы, шағын нысанды сканерлеу кезінде сканер бастапқы орнынан іс жүзінде қозғалмаса, деректер 0,100 мм дейінгі қателікпен алынған деп есептеледі.
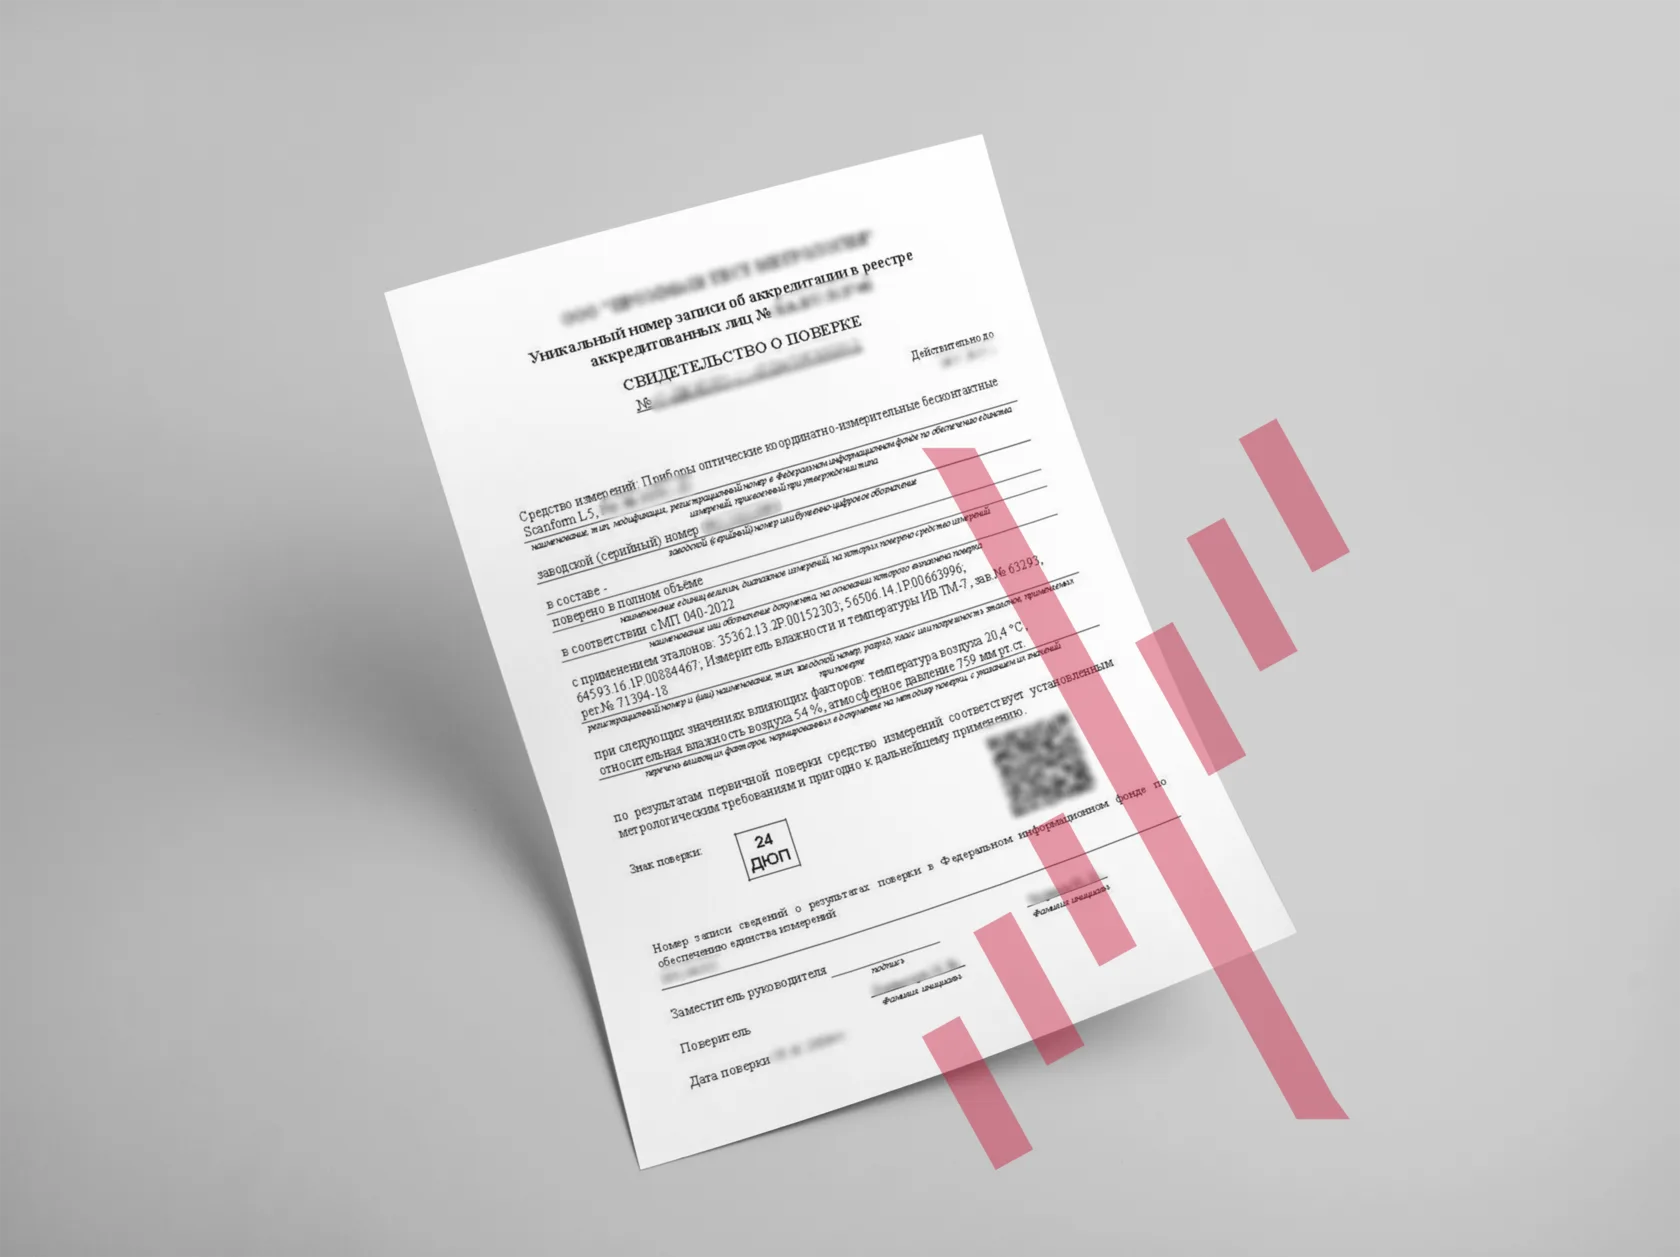
Нақты шекті рұқсат етілген қателік туралы айтқанда, осы нақтылықтың өлшемшартын белгілеу керек. Ол өлшеу құралын метрологиялық зертханада әлемде мойындалған стандарттар бойынша аккредиттеу болып табылады, мысалы: ISO17025, VDI/VDE 2634 3-бөлім, ISO 10360, ISO 10360-13. Мысалы, РФ-та осыған ұқсас ГОСТ Р ИСО 10360-3—2017 стандарты бар.
3D-сканердің өлшеу құралы ретінде танылуы өндірушіге мұны техникалық сипаттамаларда көрсетуге, ал жабдыққа метрологиялық есептерде сертификатталған өлшеу құралы ретінде тіркелетін салыстырып тексеруден өтуге мүмкіндік береді. Осылайша пайдаланушы қолданылатын құрылғыға және алынатын деректерге сенімді бола алады.
Әдетте тізілімге енгізу кезіндегі метрологиялық сынақтар нәтижесінде анықталған 3D-сканер дәлдігі үш сигма заңына сәйкес бір, екі немесе үш сигма сенімділік аралығында, яғни тиісінше 68,2%, 95,5%, 99,7% деңгейінде көрсетіледі.
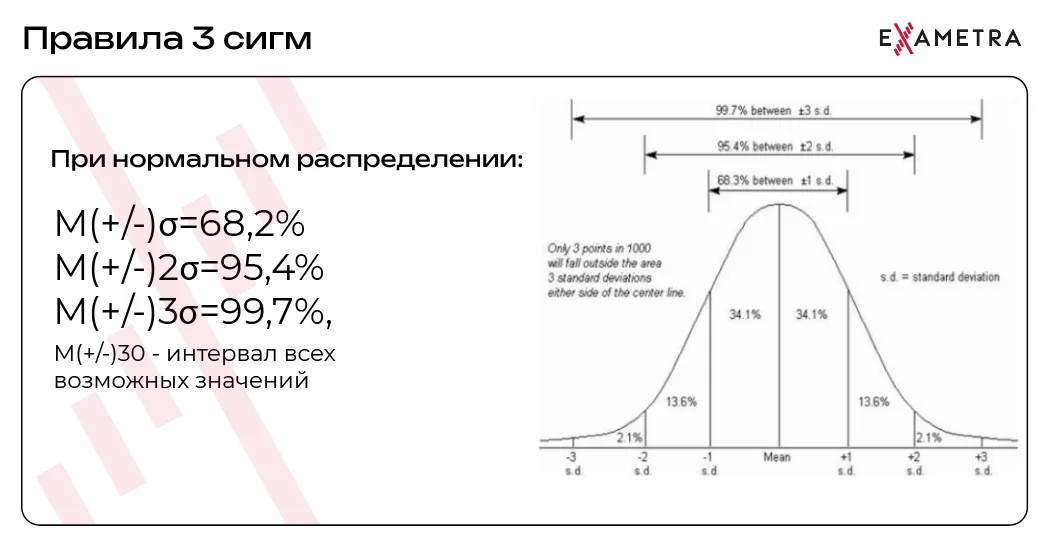
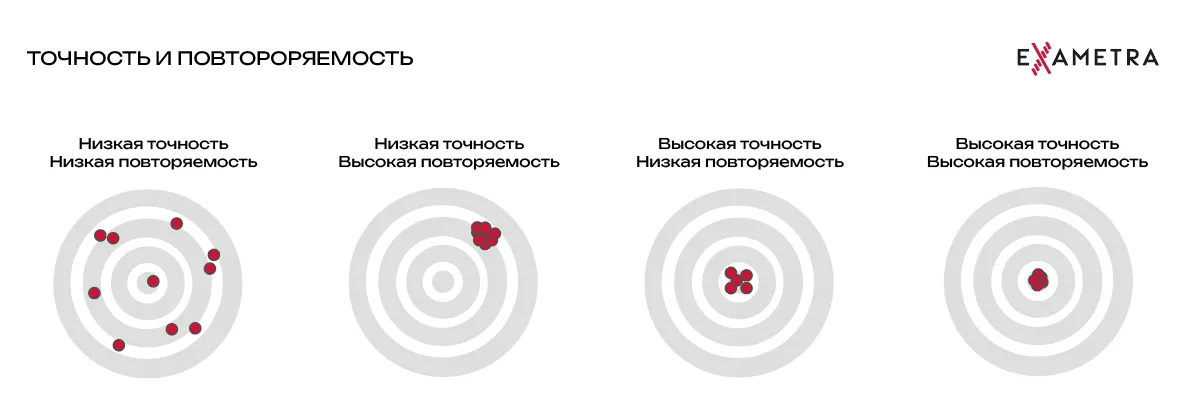
Осылайша сенімділік аралығы өлшеулердің қайталанымдылығының маркері қызметін атқарады. Мысалы, егер салыстырып тексеру нәтижесінде расталған құрылғының шекті өлшеу қателігі 0,040 мм + 0,060 мм/м — екі сигма болса, сынақ кезінде өлшеулердің кемінде 95,5%-ы көрсетілген аралыққа түскен.
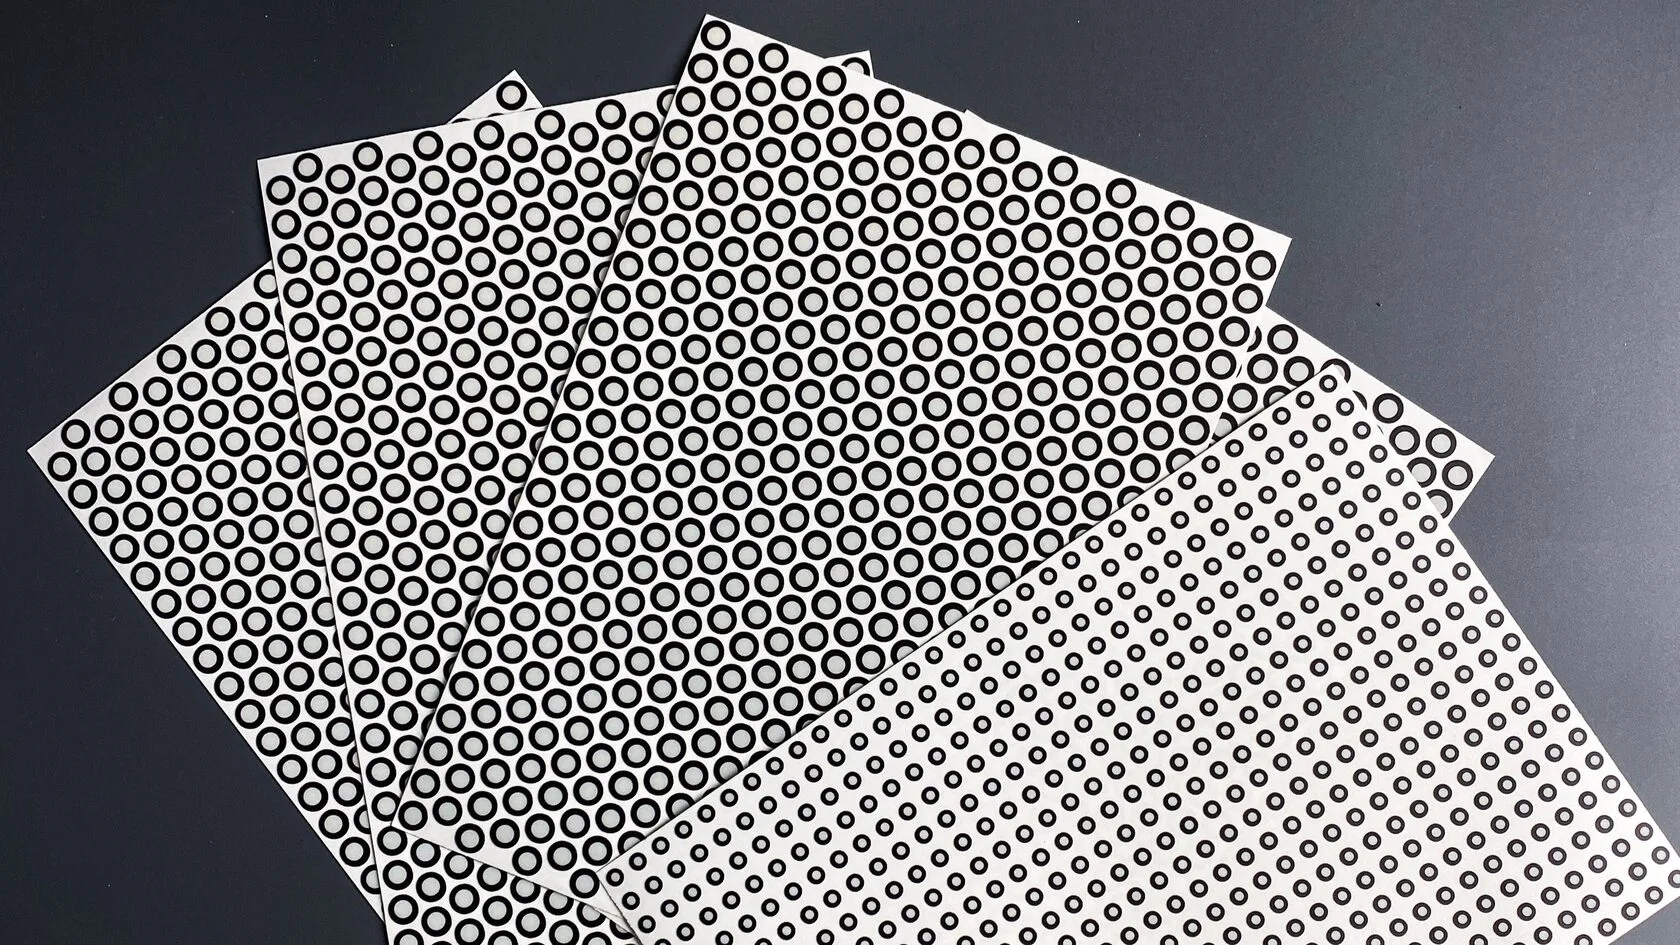
Жоғарыда айтылғандай, метрологиялық 3D-сканерлердің жоғары дәлдігіне жарық шағылыстыратын маркерлерді пайдалану арқылы да қол жеткізіледі. Әдетте әртүрлі өндірушілердің белгілері пішіні бойынша бір-бірінен ерекшеленбейді. Қол сканерлерімен әдетте 10/6 және 6/3 мм белгілері қолданылады. Бірақ жабыны және соған байланысты белгілердің шағылыстыру қабілеті әртүрлі болуы мүмкін. Ол жеткіліксіз болса, маркердің кеңістіктегі орнын анықтау нашарлауы немесе мүмкін болмауы ықтимал, бұл не алынатын деректердің дәлдігіне әсер етеді, не жұмысты қиындатады. Сондықтан сканермен жұмыс істегенде сол өндірушінің белгілерін пайдалануды ұсынамыз.
Фотограмметрия, яғни кең бұрышты камера, эталондық сызғыштар және кейде арнайы кодталған маркерлер көмегімен белгілер қаңқасын жоғары дәлдікпен жинау ірі габаритті нысандармен (1,5 м-ден бастап) жұмыста қолданылады және 3D-сканерлеуде мына тәсілдермен жүзеге асырылуы мүмкін:
Жеке фотограмметриялық жүйе
Кең бұрышты камера, эталондық сызғыштар және арнайы кодталған маркерлер жиынтығы түрінде жеткізіледі. Жұмыс принципі сызғыштарды (кемінде екеуін) орналастырудан, кодталған маркерлерді стандартты белгілермен араластырып жапсырудан және кейін суретке түсіру арқылы белгілер қаңқасын жинаудан тұрады. Бұл процесс едәуір көп еңбек қажет ететінін бөлек айту керек, өйткені әртүрлі бұрыштан және әртүрлі қашықтықтан көптеген сурет түсіру қажет. Содан кейін деректер сканердің бағдарламалық қамтамасыз етуіне беріледі, осыдан кейін нысанды сканерлеуге кірісуге болады.
Кіріктірілген фотограмметрия
Жеке жүйеден жалғыз айырмашылығы — кең бұрышты камераның құрылғыға кіріктірілгені, бұл сканердің белгілер қаңқасы туралы деректерді бірден бағдарламалық қамтамасыз етуге жинауына мүмкіндік береді. Бірінші нұсқа сияқты кіріктірілген фотограмметрия жұмыс жылдамдығына теріс, ал алынатын деректердің дәлдігіне оң әсер етеді.
Бейнефотограмметрия (VPG)
Технологияны іске асырудың ең ыңғайлы нұсқасы. Кіріктірілген фотограмметрия сияқты 3D-сканердің кең бұрышты камерасы мен эталондық сызғыштар есебінен жұмыс істеп, деректерді тікелей бағдарламалық қамтамасыз етуге жинайды, бірақ маңызды айырмашылығы — стандартты маркерлермен жұмыс істеуі. Дәл осы айырмашылық бұл технологияны ерекшелейді, өйткені белгілер қаңқасы туралы деректерді жинаудың дәлдігін де, жылдамдығын да едәуір арттырады.
Кіріктірілген фотограмметриясы немесе бейнефотограмметриясы бар 3D-сканерлер осы технологияларды қолдамайтын сол өндіруші сканерлерімен бірге жұмыс істеу үшін белгілерді жинаудың жеке жүйесі рөлін атқара алады.
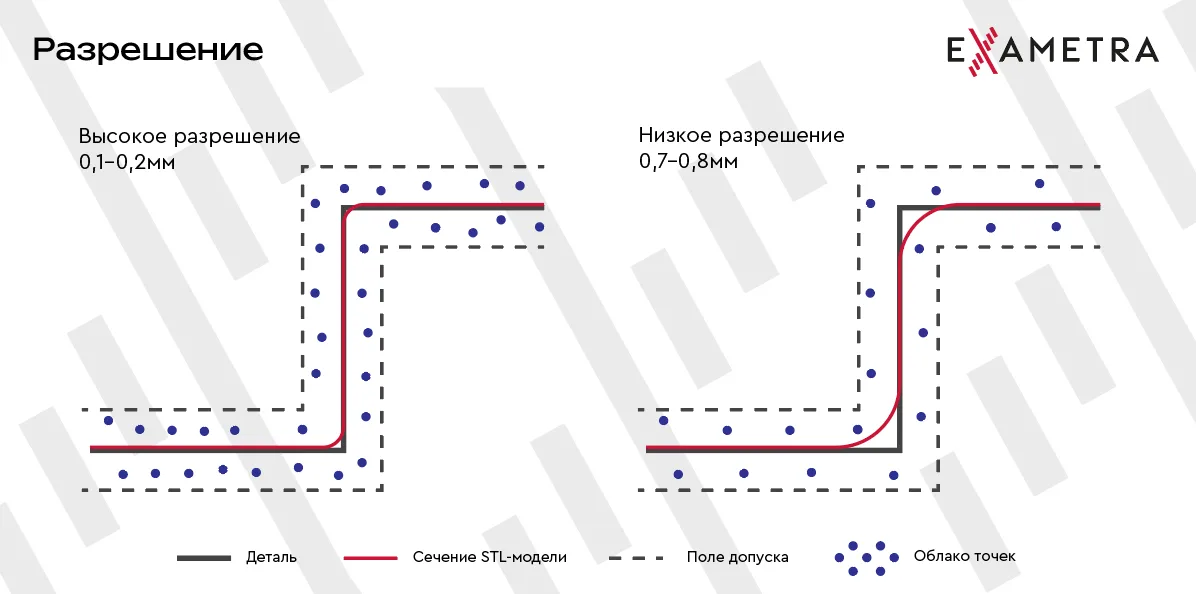
Алынатын модельдің егжей-тегжейлілігіне әсер ететін бапталатын параметр. Сканерлеу кезінде оператор жиналатын нүктелер арасындағы қашықтықты белгілейді, кейін осы нүктелерден берілген ажыратымдылыққа жақын орташа үшбұрыш (полигон) қабырғасының ұзындығы бар полигондық модель құрылады.
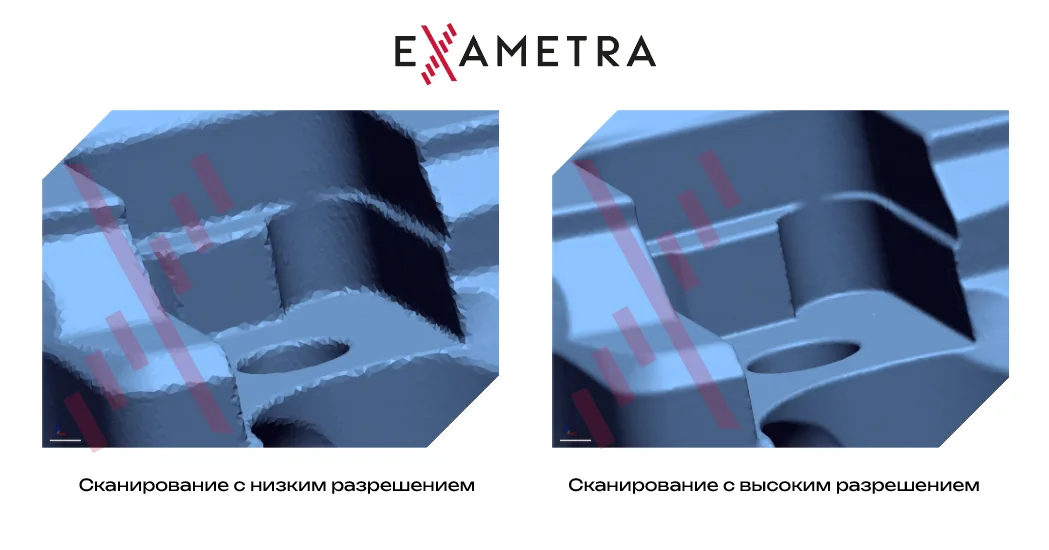
Осылайша жоғары ажыратымдылықта сканерлеу шағын бұйымдарға, сондай-ақ ұсақ элементтері бар нысандарға қажет.
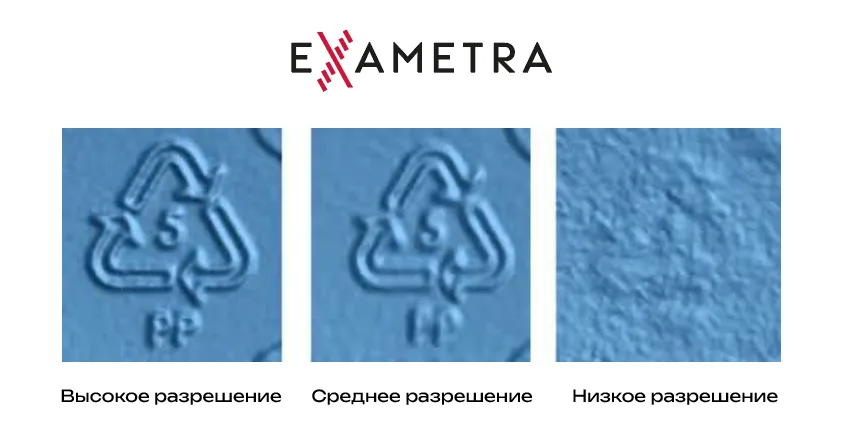
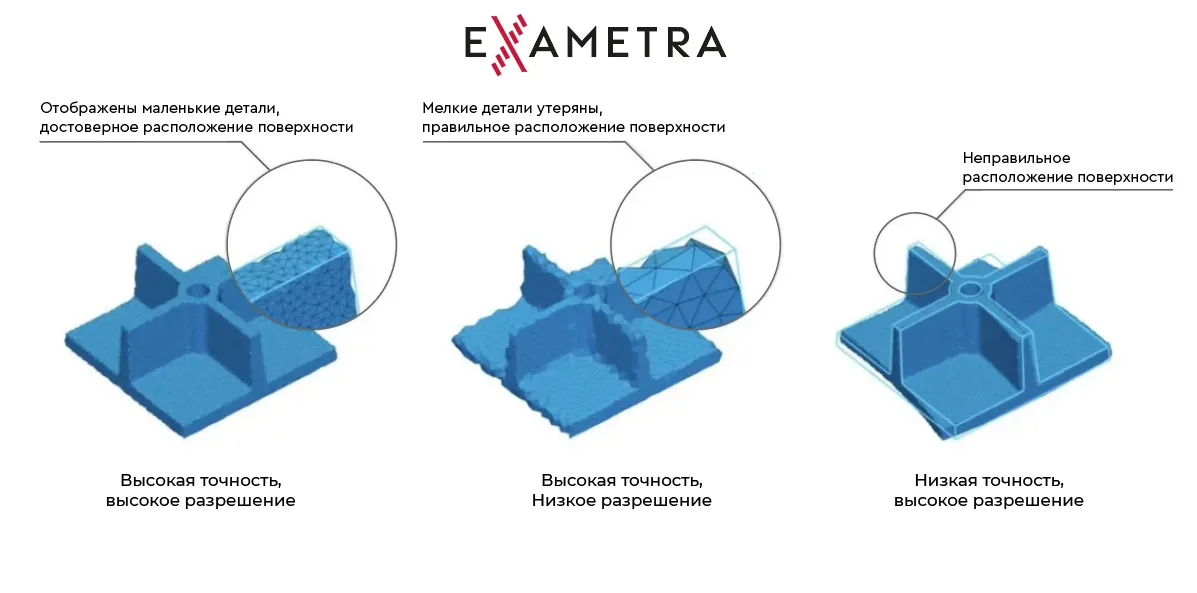
Сонымен бірге ажыратымдылық алынатын деректердің дәлдігіне тікелей әсер етпейтінін ескеру маңызды, бірақ бұл параметрдің төмен мәні геометрияны, әсіресе бұрыштарда бұрмалауы мүмкін, бұл дәлдіктің жанама нашарлауына әкеледі.
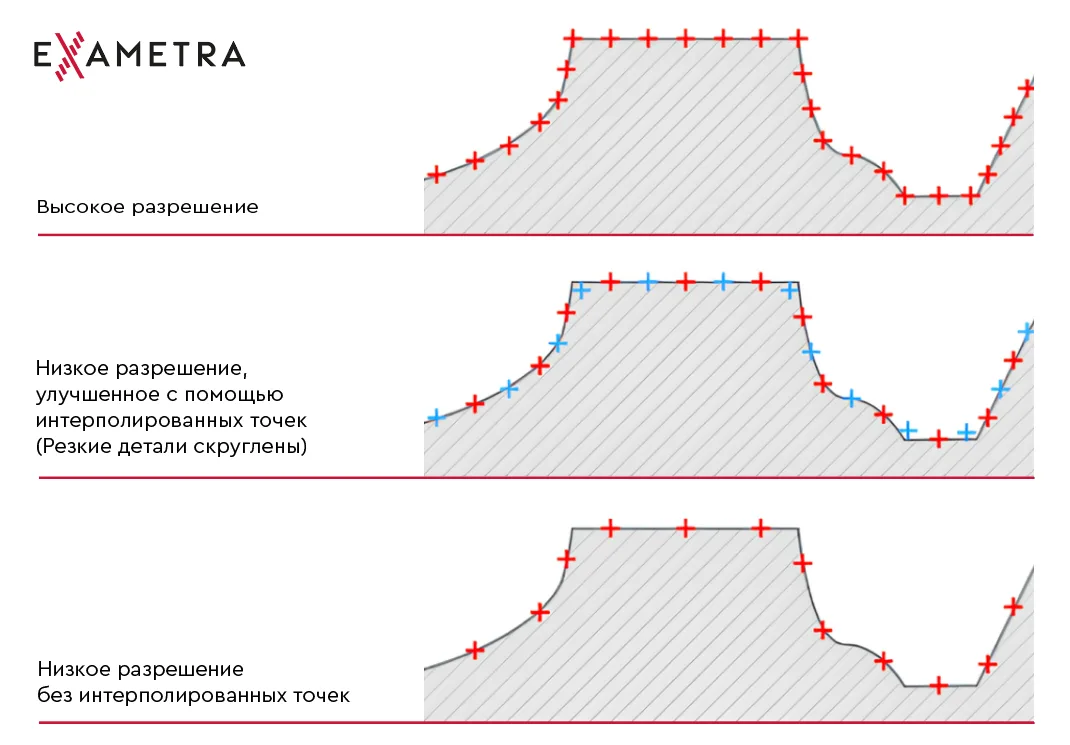
Камера ажыратымдылығы шектеулі кейбір 3D-сканерлерде бастапқы деректердің жеткіліксіз егжей-тегжейлілігін өтеу үшін математикалық интерполяцияның арнайы алгоритмдері бар — іс жүзінде сканерленген екі нүкте арасына бір немесе бірнеше есептелген нүкте қосылады.
Егжей-тегжейлілік неғұрлым жоғары болса, сканерлеу кезінде соғұрлым көп дерек жинау қажет, бұл процесс жылдамдығына әсер етеді. Сондай-ақ жоғары егжей-тегжейлі модельдер дискіде көп орын алады, ал олармен бақылау және кері жобалау БҚ-да жұмыс істеу үшін жоғары өнімді жұмыс станциясы қажет болады.
Осы мақала жазылған кездегі заманауи метрологиялық 3D-сканерлермен жұмыс істеуге арналған жұмыс станциясына қойылатын өзекті жүйелік талаптар төменде келтірілген, бірақ технология бір орнында тұрмайтынын ескеріп, болашаққа өнімділік қоры бар конфигурацияларды қарастырған дұрыс:
Сканерлеу деректерімен жұмысты жеңілдету және жеделдету үшін торды оңтайландыруды ұсынамыз. Бұл операцияны сканердің бағдарламалық қамтамасыз етуінде орындауға болады және ол жазық учаскелердегі полигондар өлшемін ұлғайту арқылы модель салмағын азайту үшін қажет.
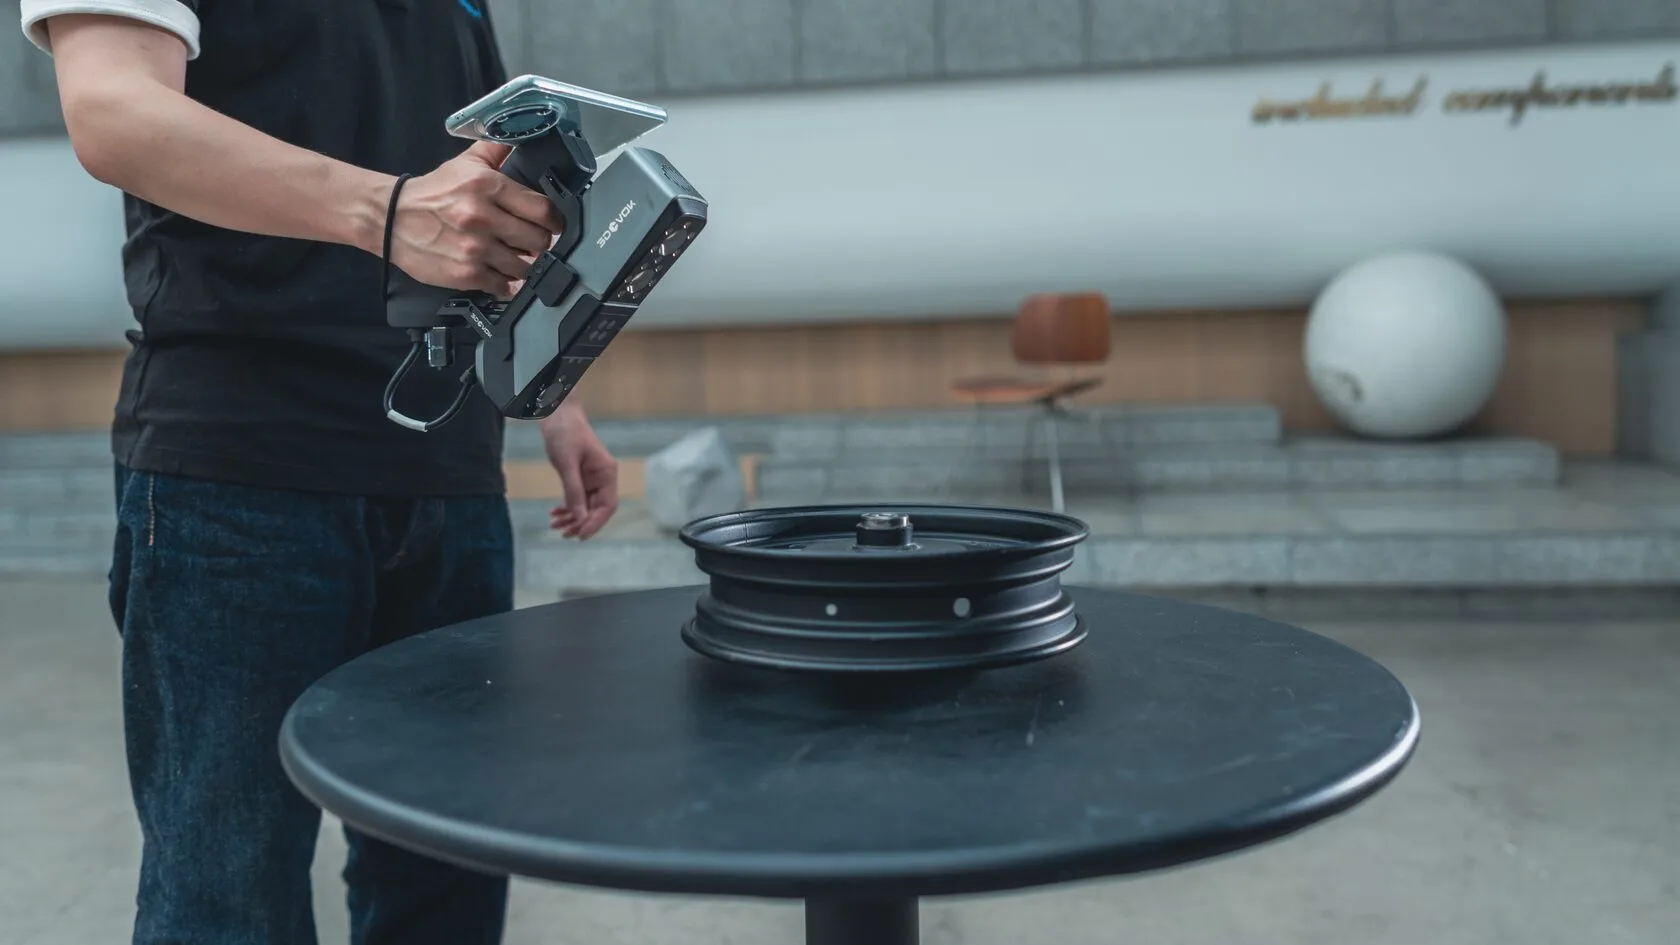
Сканердің өнімділігіне, яғни бұйымды сканерлеуге кететін уақытқа тікелей әсер етеді. Әдетте секундына нүктемен өрнектеледі және құрылғыда қолданылатын жарық көзі мен камераларға байланысты.
Лазерлік сканерлеуде мыналар маңызды: бір кадрда “жарықталатын” нүктелер санына әсер ететін лазер сызықтарының саны және осы нүктелерді жинау кезеңділігіне әсер ететін камера жиілігі.
Құрылымдық жарықпен сканерлеуде, мейлі инфрақызыл VSCEL болсын, мейлі ақ жарық болсын, нүктелер өрісі әлдеқайда үлкен, бұл мұндай құрылғыларға жылдамырақ сканерлеуге, сондай-ақ маркерсіз жұмыс істеуге мүмкіндік береді. Бірақ бұл технология құрылғылардың дәлдігі жоғары болмағандықтан метрологиялық тапсырмаларда аз қолданылады.
Нысаннан фокустық қашықтықта тұрған камералар қамтитын алаң. Әдетте NN х NN мм түрінде жазылады. Негізінен маркерлерді жапсыру тығыздығына әсер етеді. Метрологиялық қол 3D-сканерлерінің көпшілігінде ол шамамен бірдей және А3 парағының өлшеміне тең. Ерекшеліктер:
Жоғарыда сипатталған жағдайлардан бөлек, бұл сипаттама сканерлеу дәлдігіне де, жылдамдығына да әсер етпейді.
Осы мақаланы жазу кезінде “классикалық” қол 3D-сканерлері қарастырылды. Баяндалған материалдың көлемі мен жабдықтың қыр-сырына байланысты қол 3D-сканерінен, оптикалық трекерден және кейде щуптан тұратын жүйелер келесі материалдарда қарастырылады. Өткізіп алмаңыз!
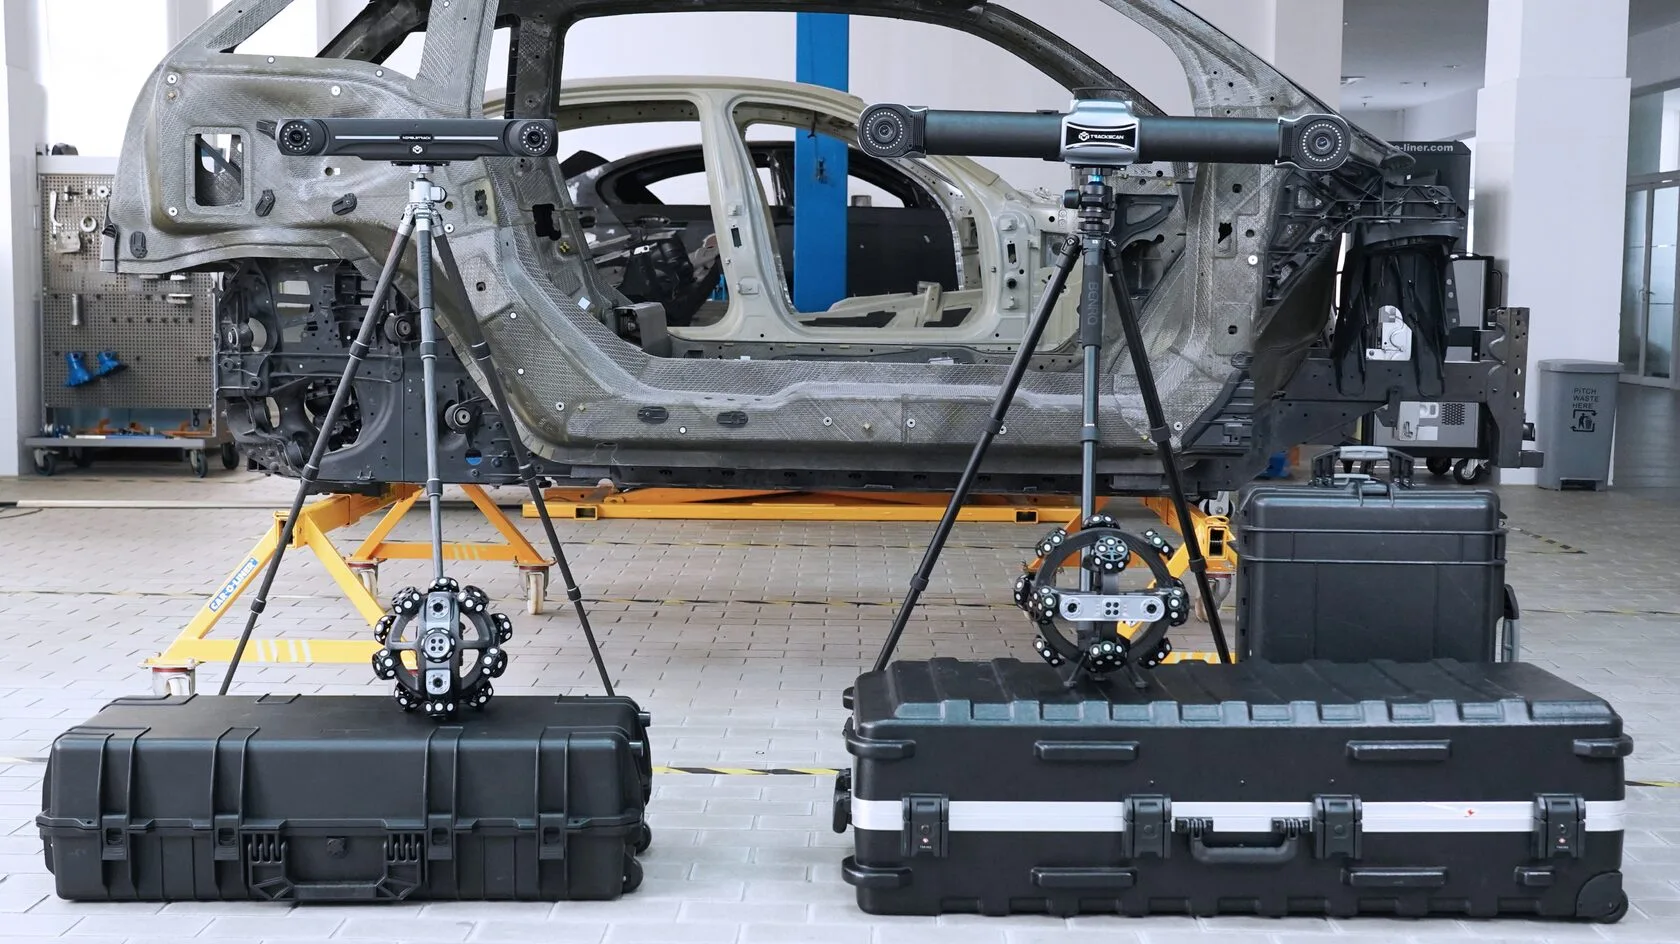
Өндірушілердің ресми сайттарында және ілеспе құжаттамада берілген 3D-сканерлердің техникалық сипаттамаларын талдағанда осы мақалада сипатталған параметрлерге ерекше назар аударуды ұсынамыз.
Алайда кәсіби метрологиялық шешім таңдағанда мына ақпаратқа да назар аударуды ұсынамыз:
Біздің мамандар техникалық сипаттамаларды түсінуге және функционалдық тұрғысынан да, экономикалық орындылығы тұрғысынан да талаптарыңызға толық сай келетін шешім таңдауға көмектеседі.
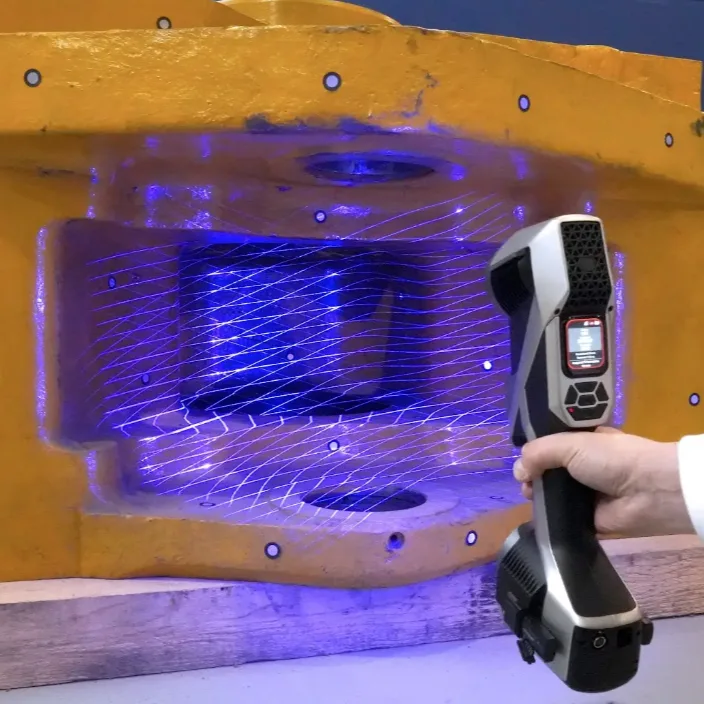
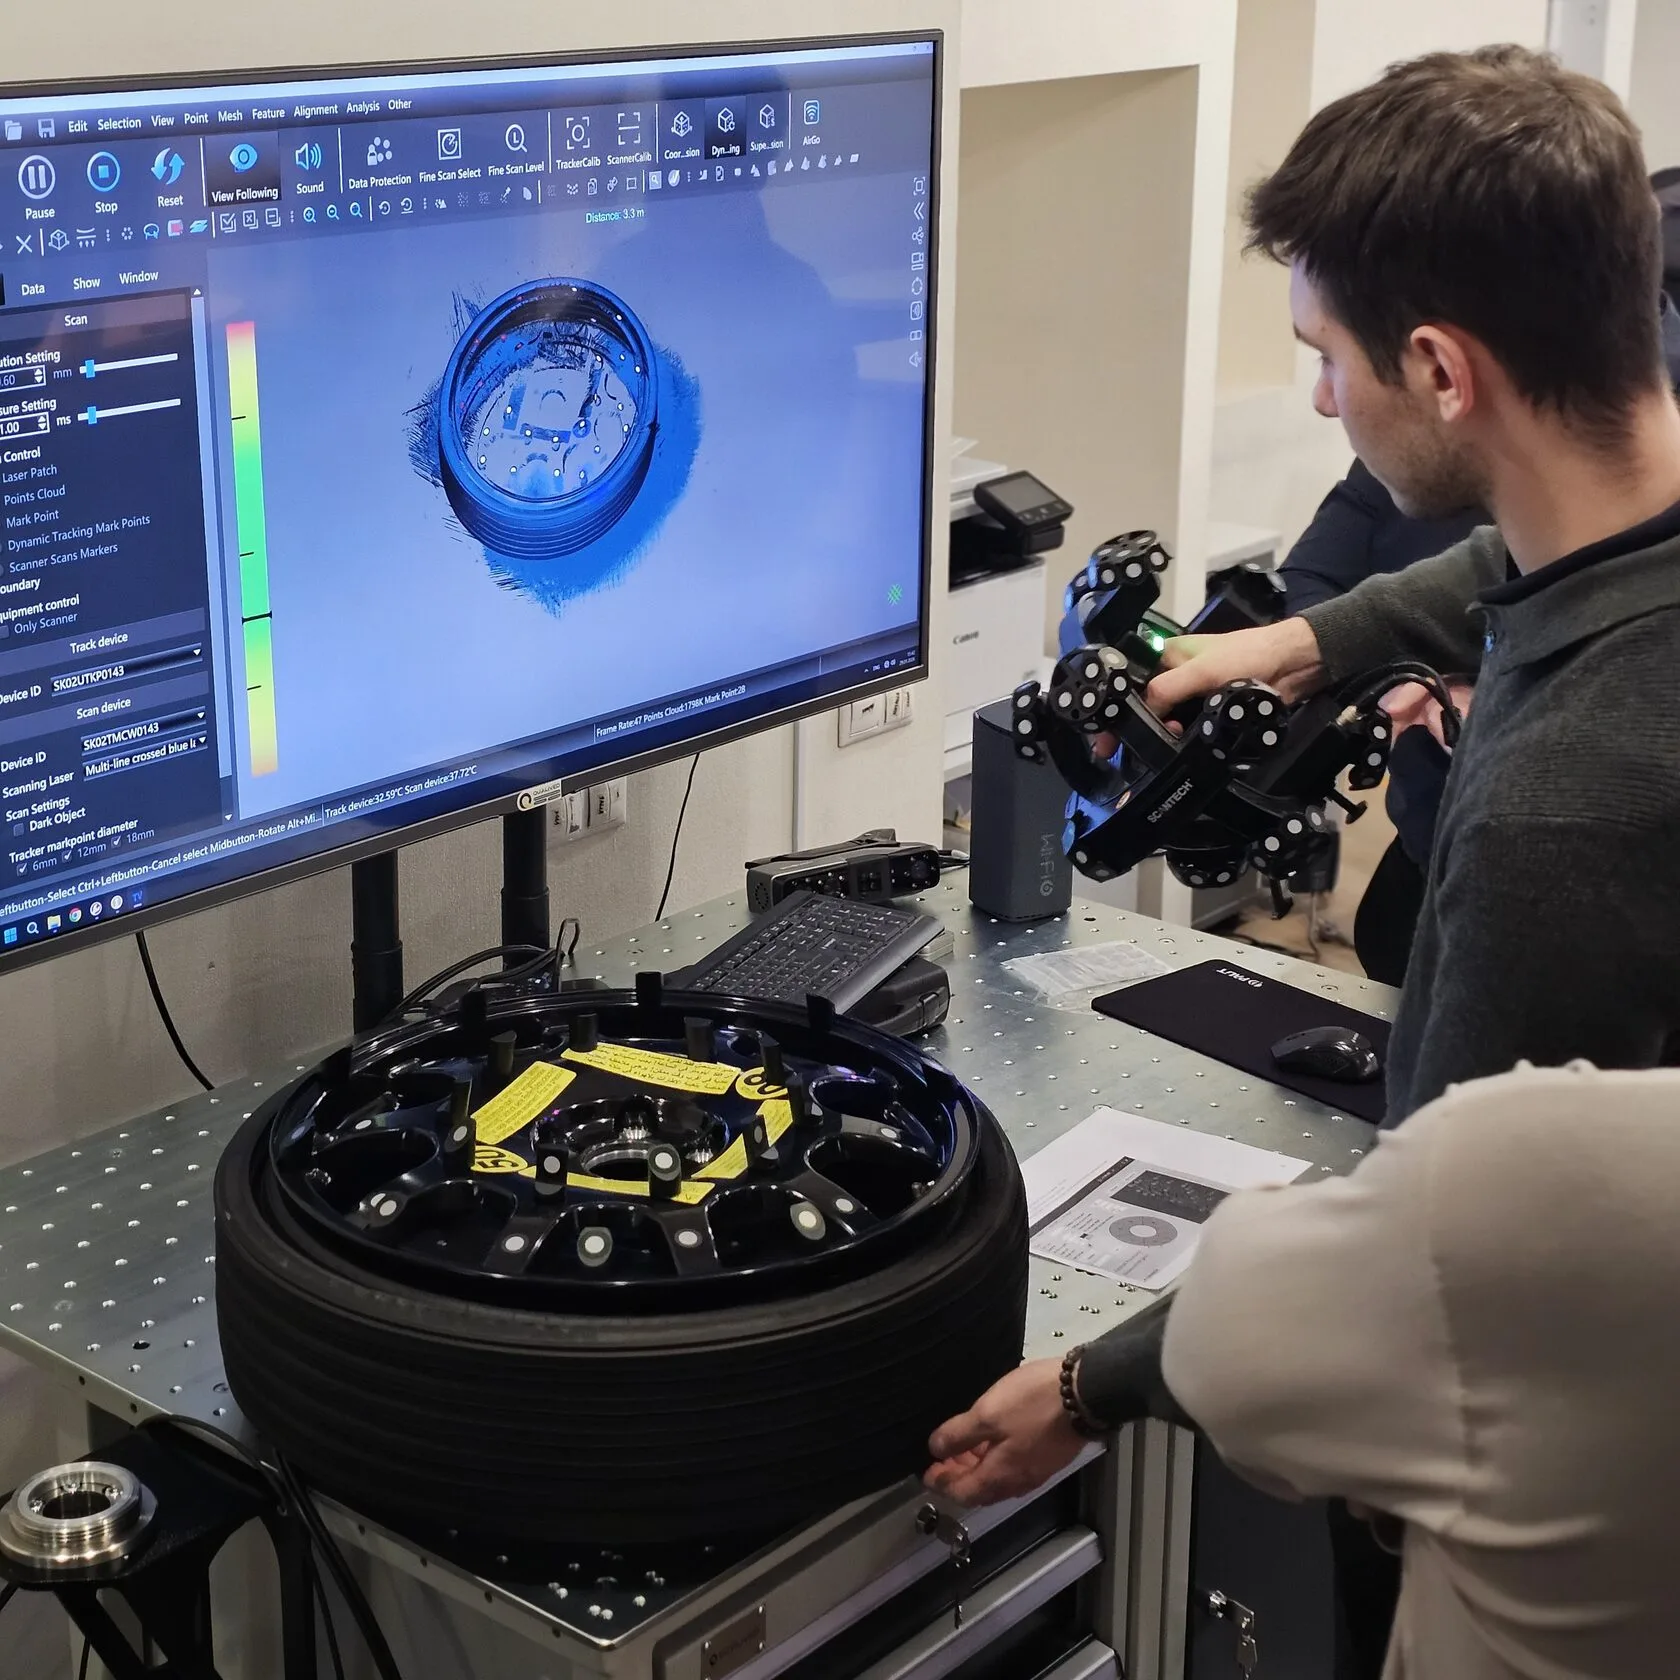
EXAMETRA инженері шешім таңдап, көрсетілім өткізеді.
Бүкіл каталог