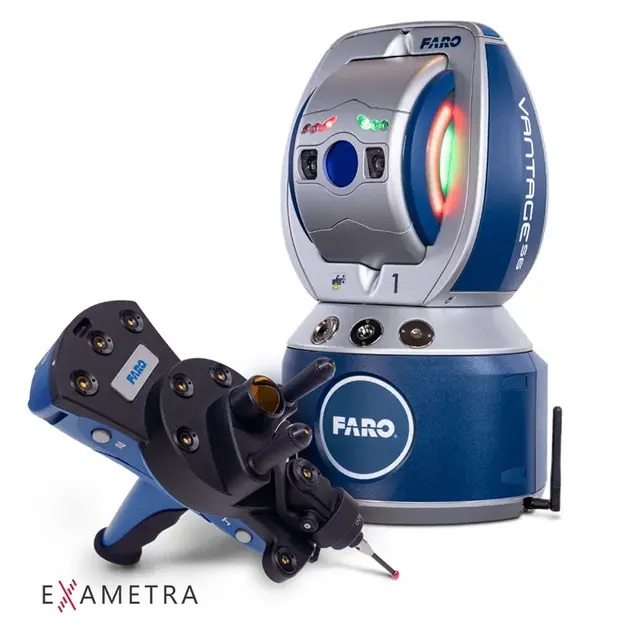
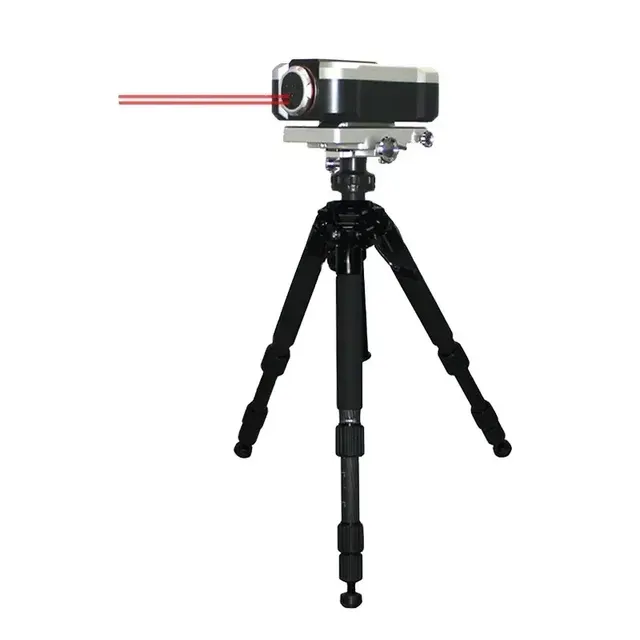
- Зона сканирования
- 50 градусов
- Дальность
- 0 – 80м
- Вес
- 13,4 кг
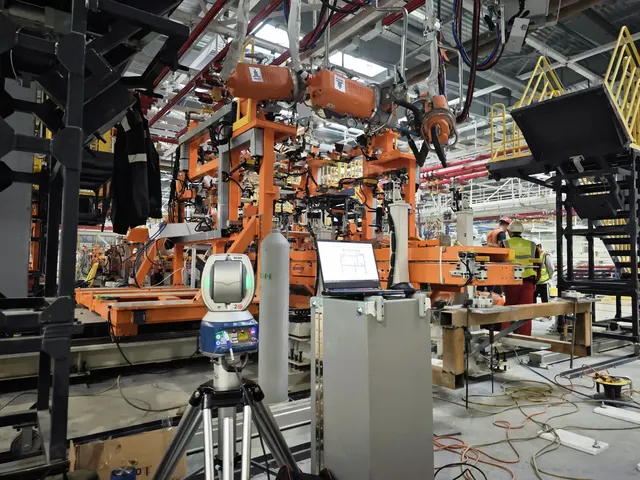
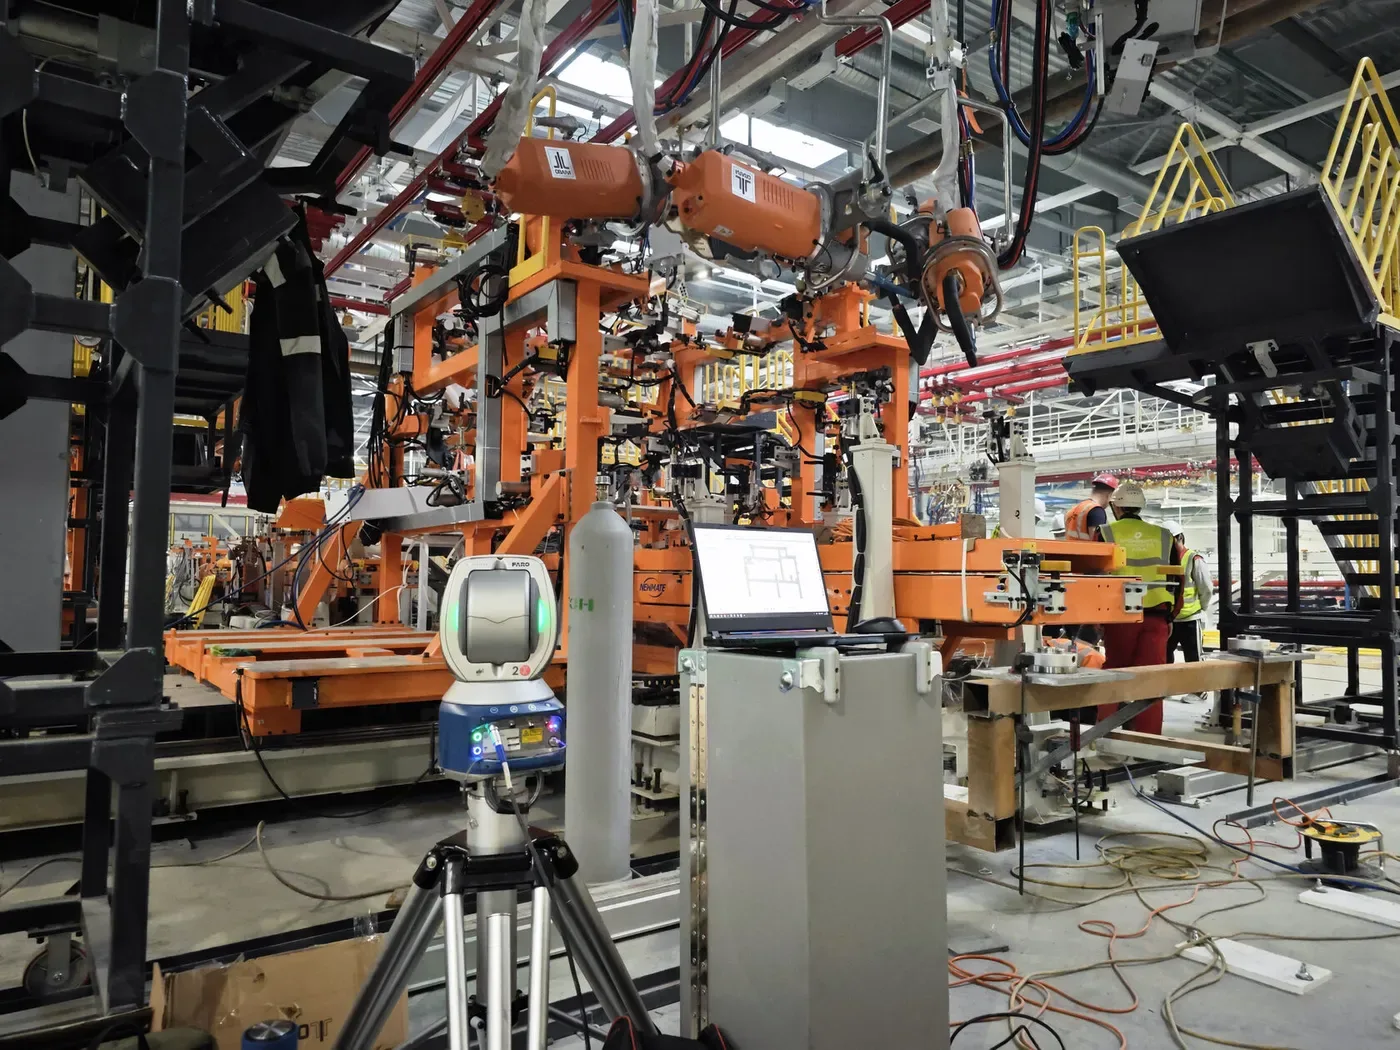
Выставляем станки, линии и оснастку лазерным трекером на вашей площадке: находим отклонения, корректируем положение и передаём отчёт. На автозаводе так выставили сварочные кондукторы с допуском ±0,1 мм.
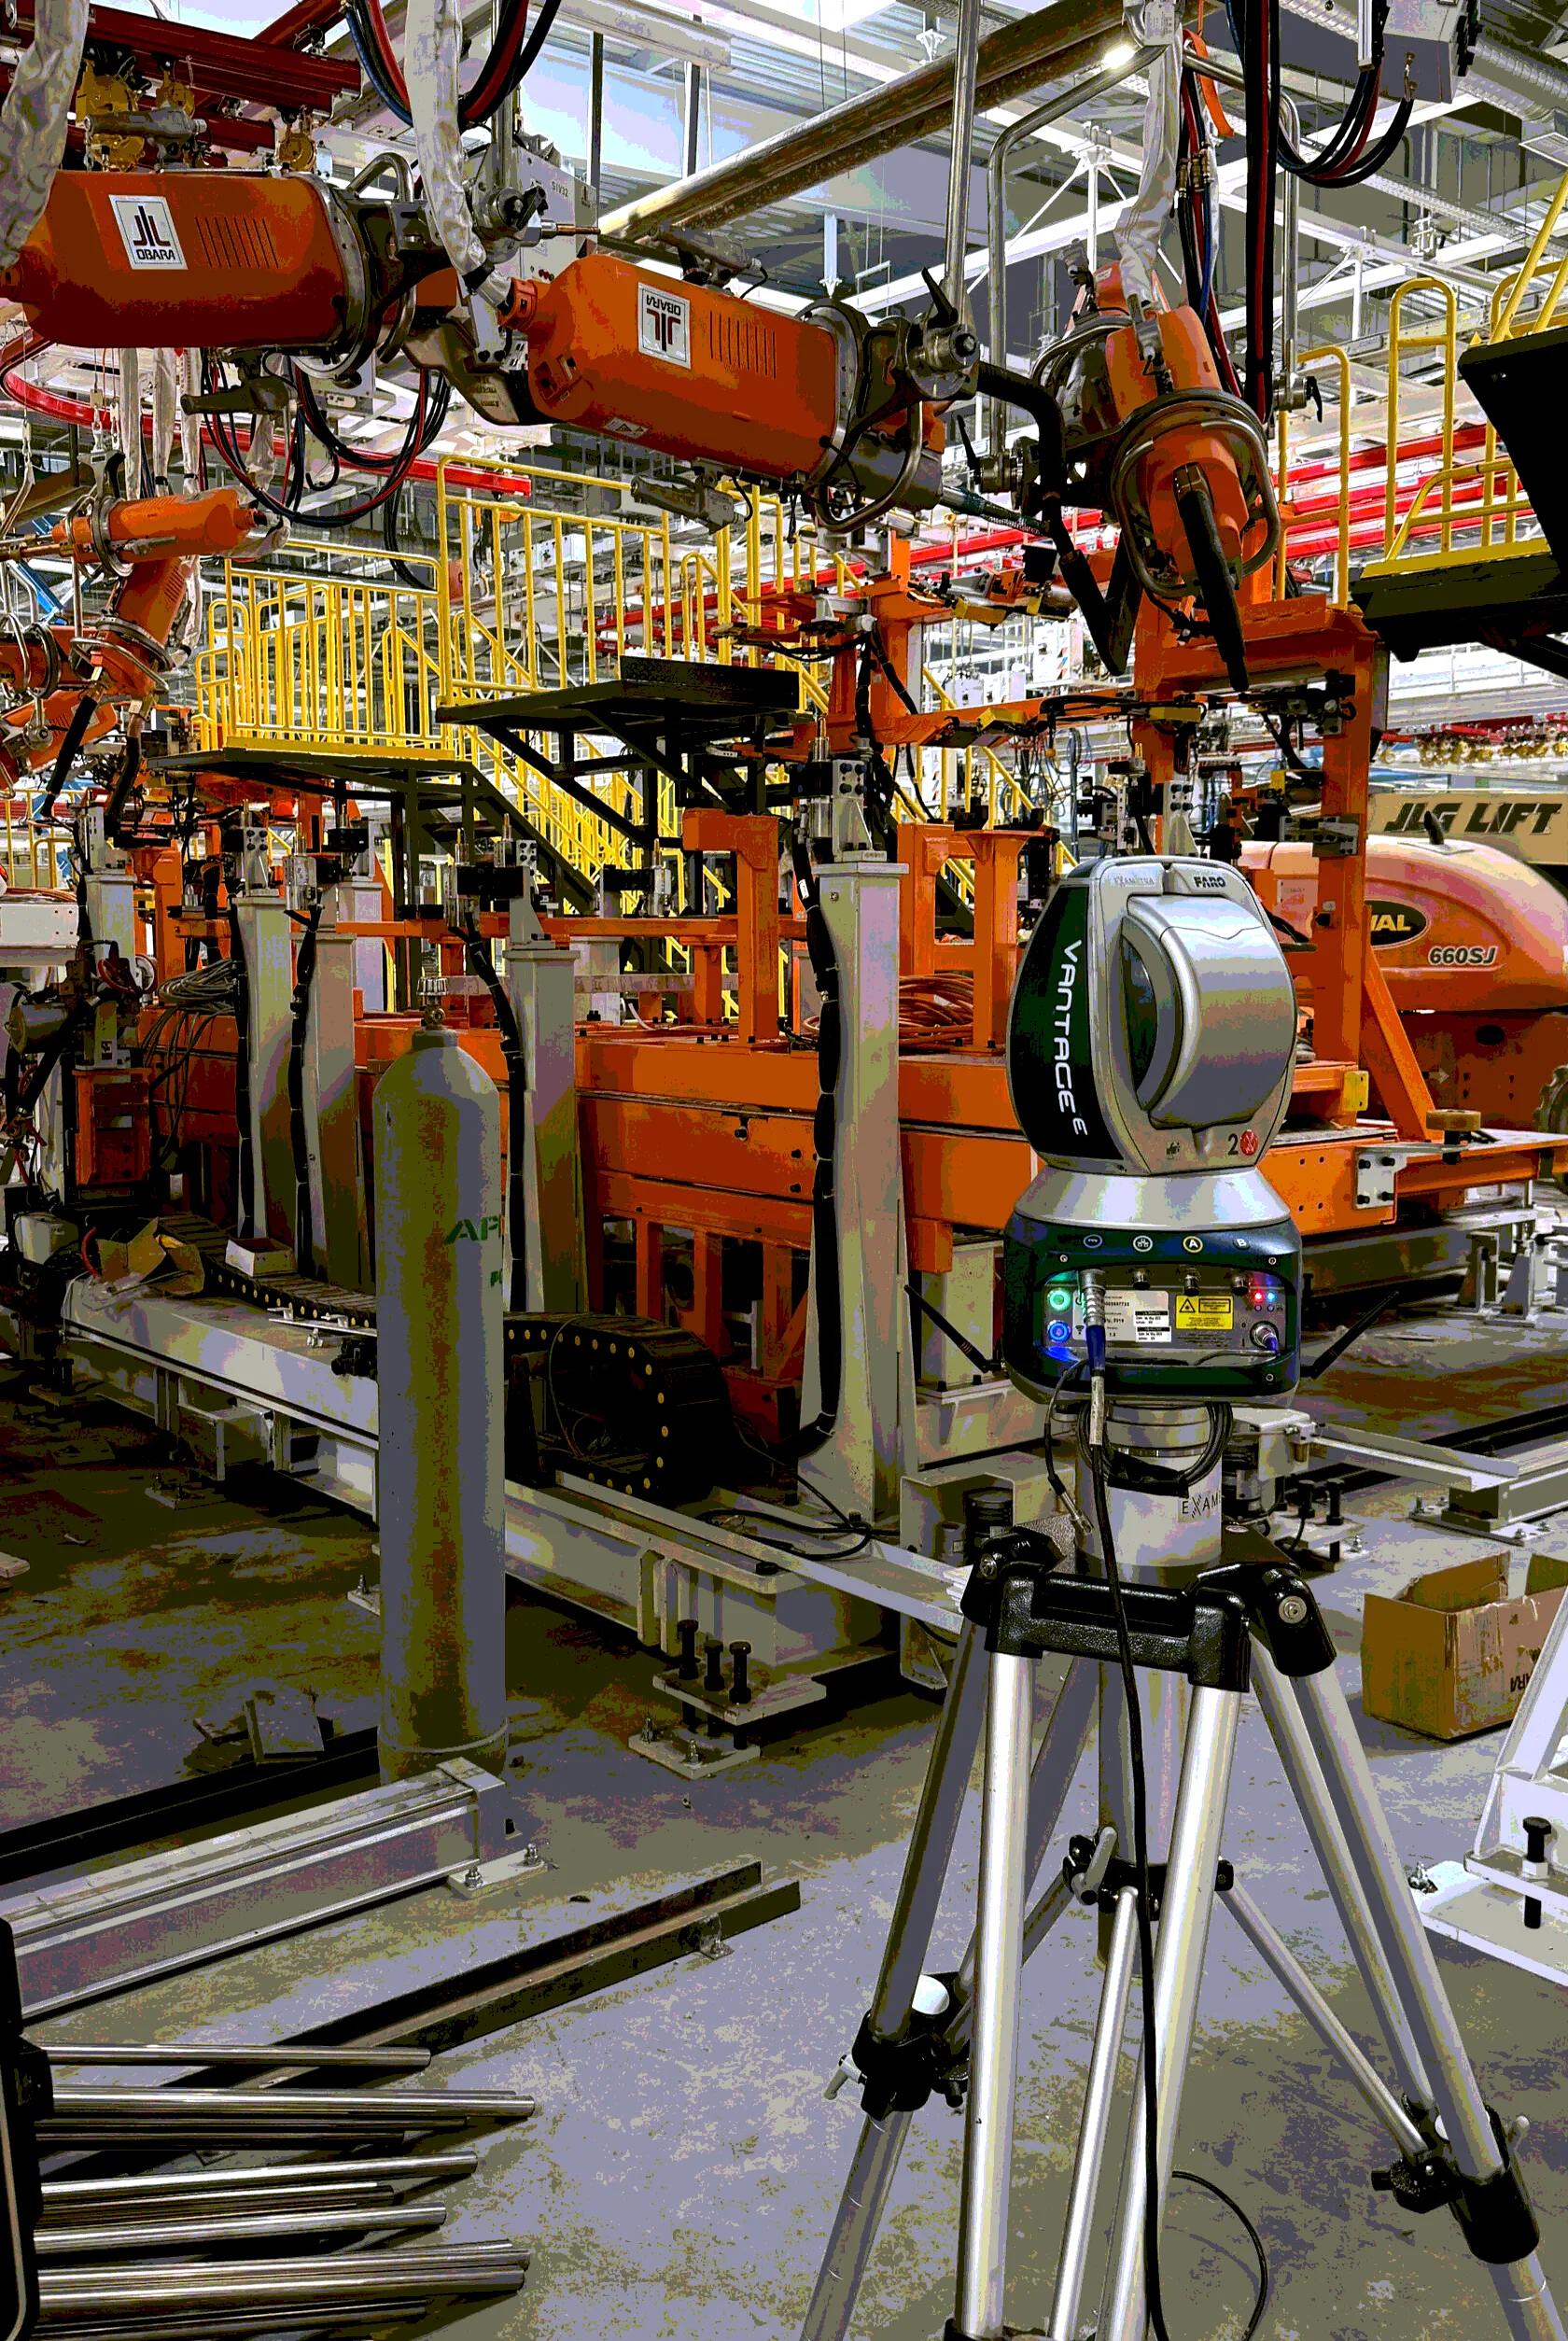
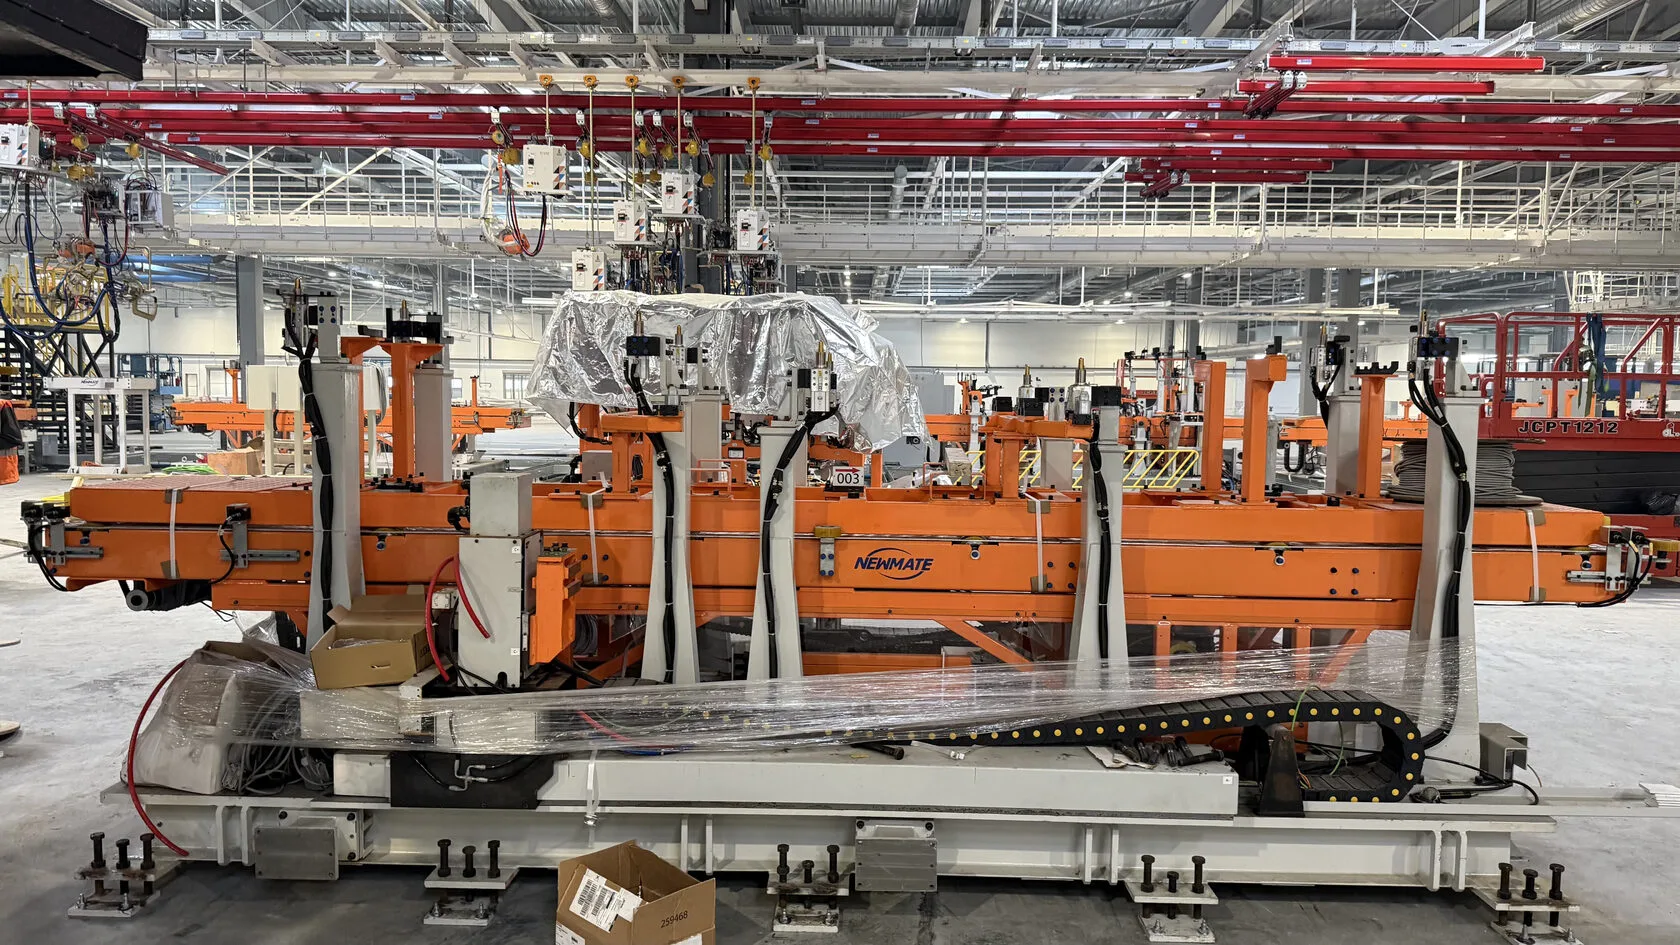
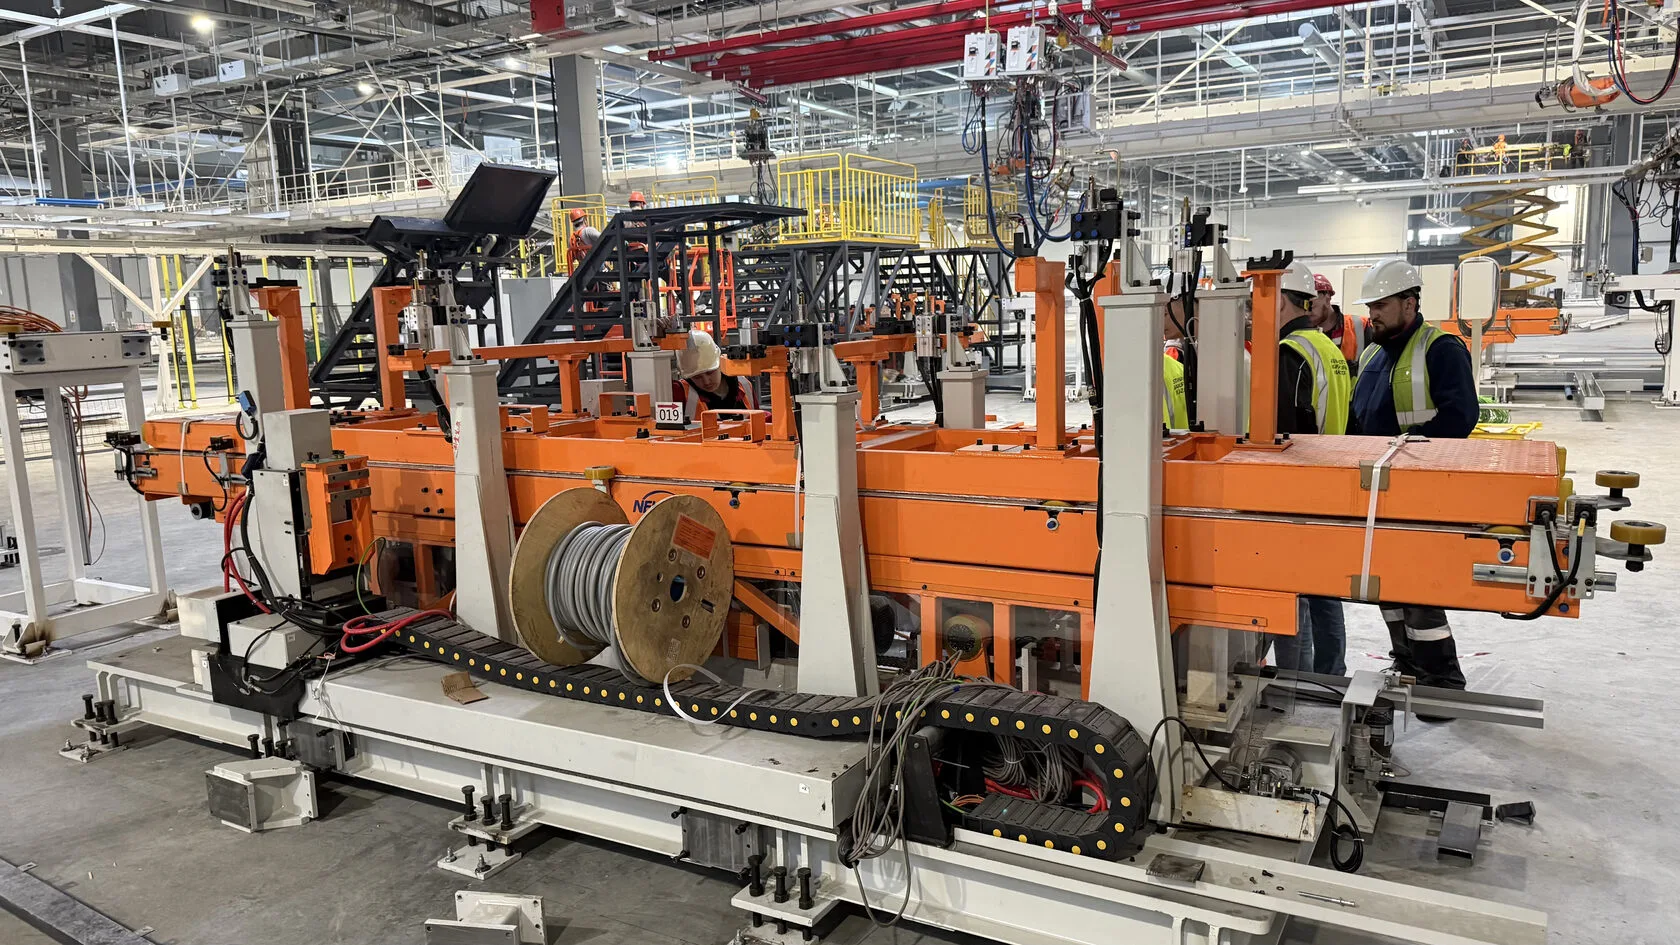
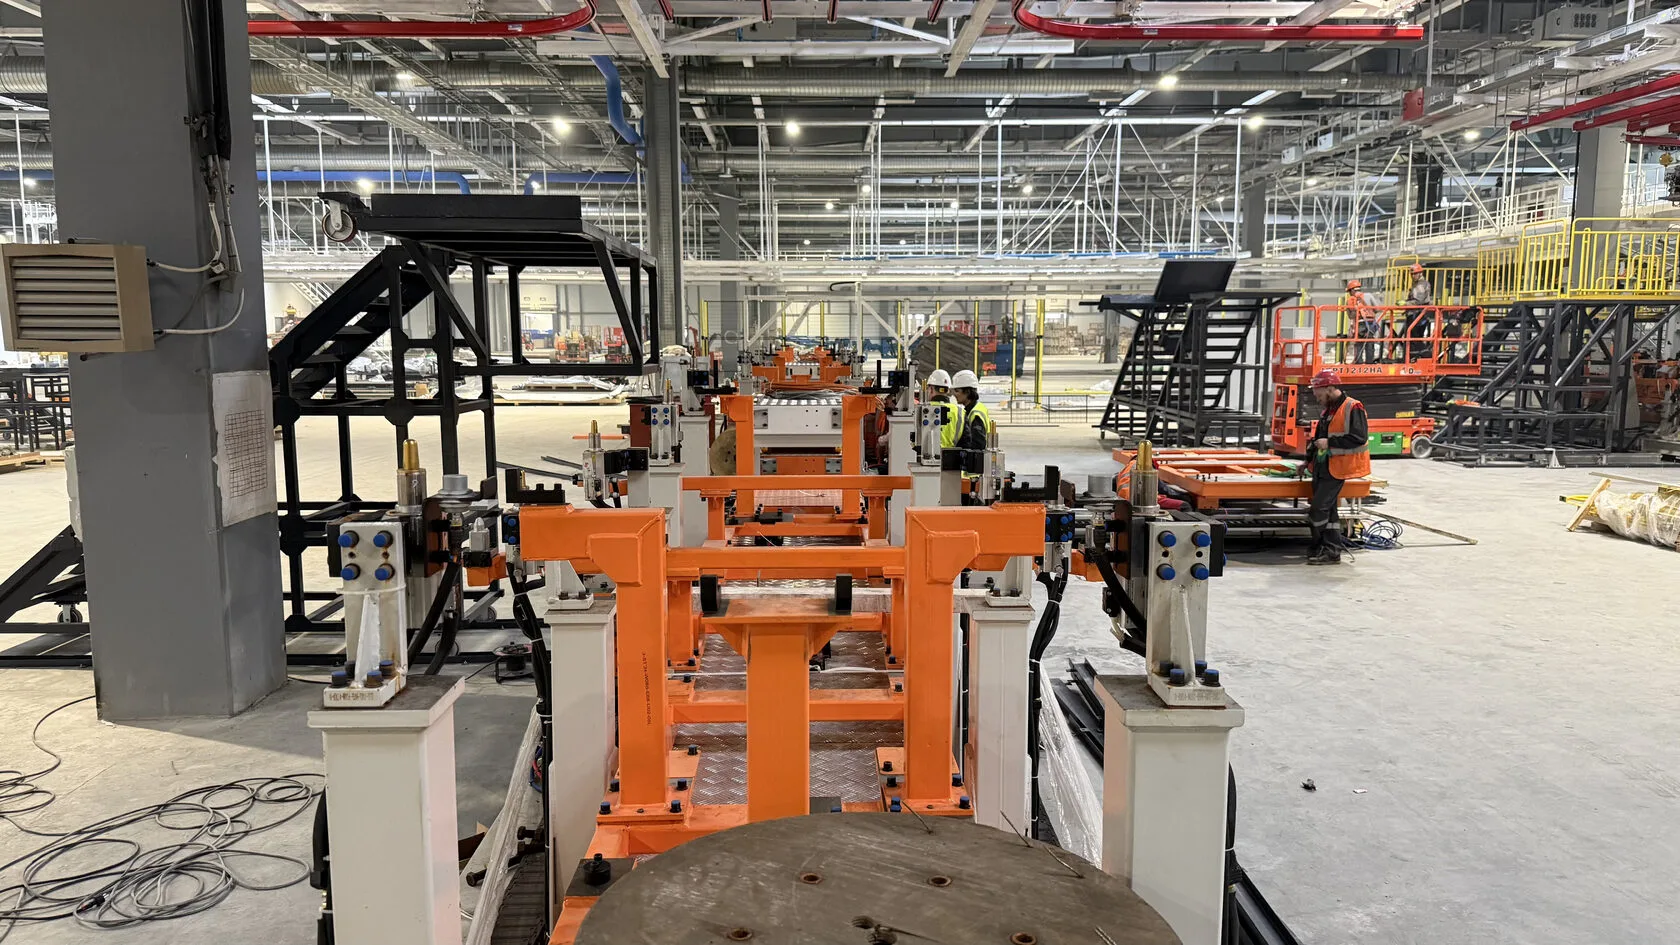
При монтаже сварочной линии кузовов автомобилей на строящемся заводе возникла задача высокоточной установки сварочных кондукторов. Требовалось обеспечить соблюдение технологического процесса и корректную геометрию кузова в соответствии с жесткими допусками.
Преимущество данного прибора в большом диапазоне измерений от 0 до 35 м, что позволяет контролировать объект с минимальными перестановками. Поэтому работа идёт быстрее, а измерения точнее.
Работы проводились на территории предприятия с использованием предоставленных CAD-моделей кондукторов.
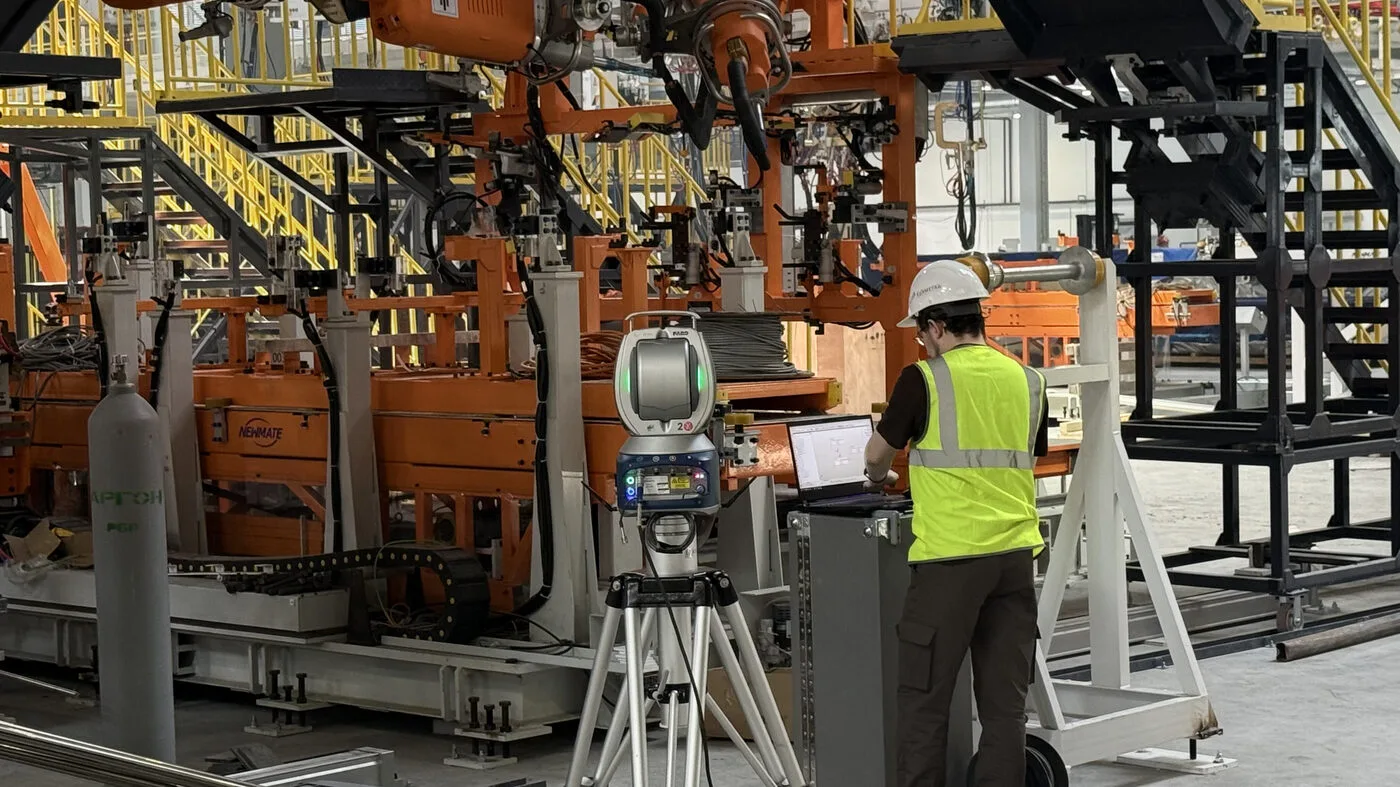
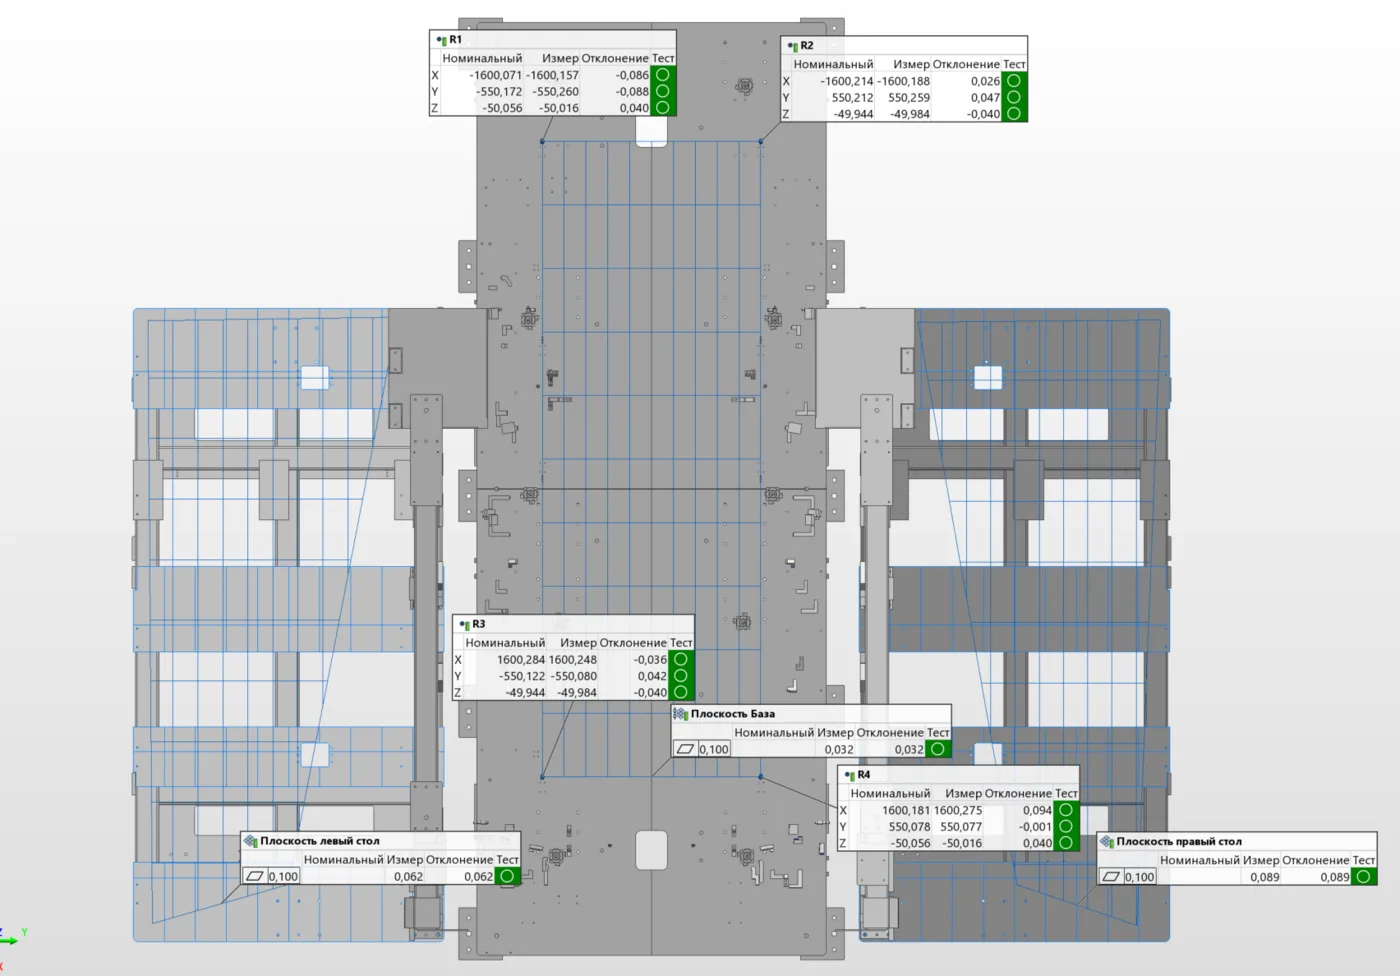
Фактические координаты базовых отверстий и плоскостность базовой плиты.
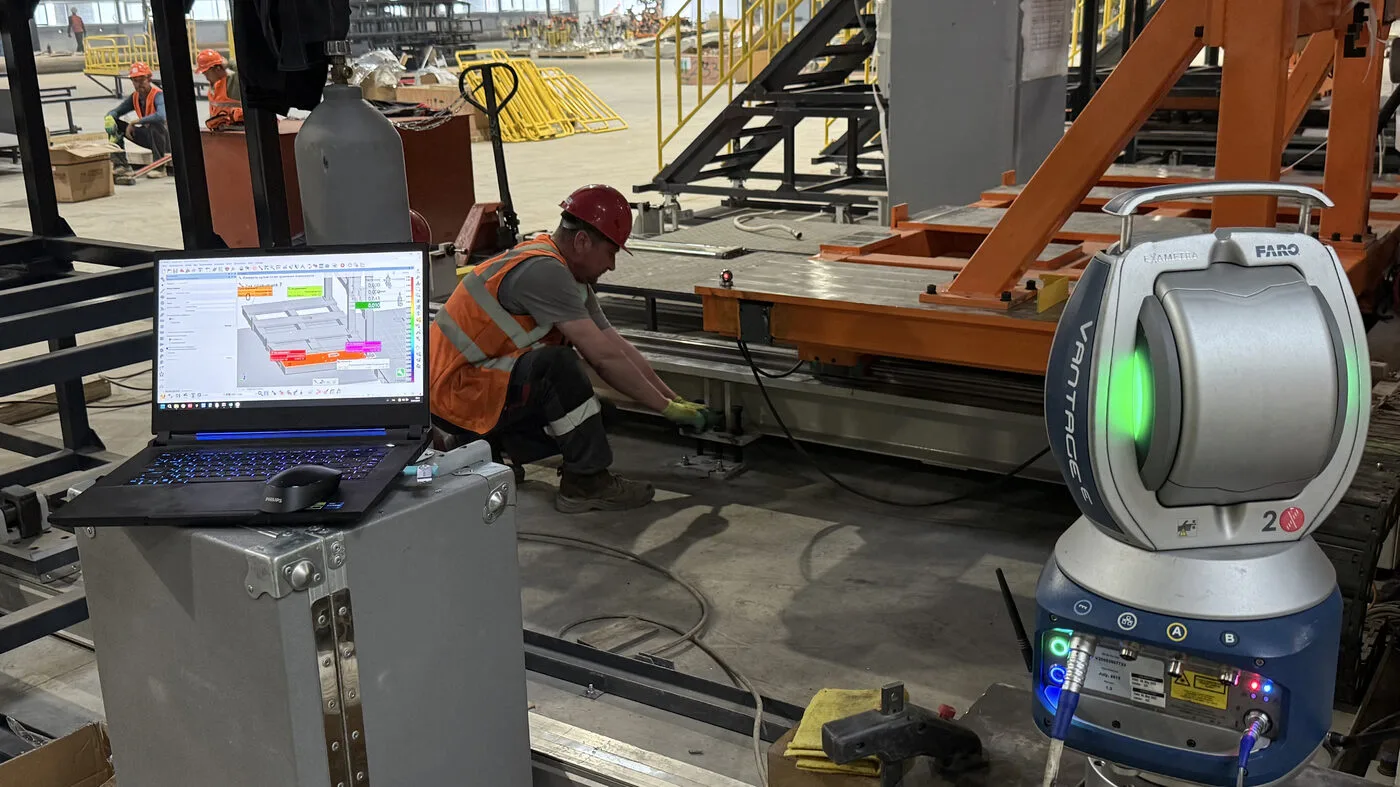
Процесс выравнивания плоскости.
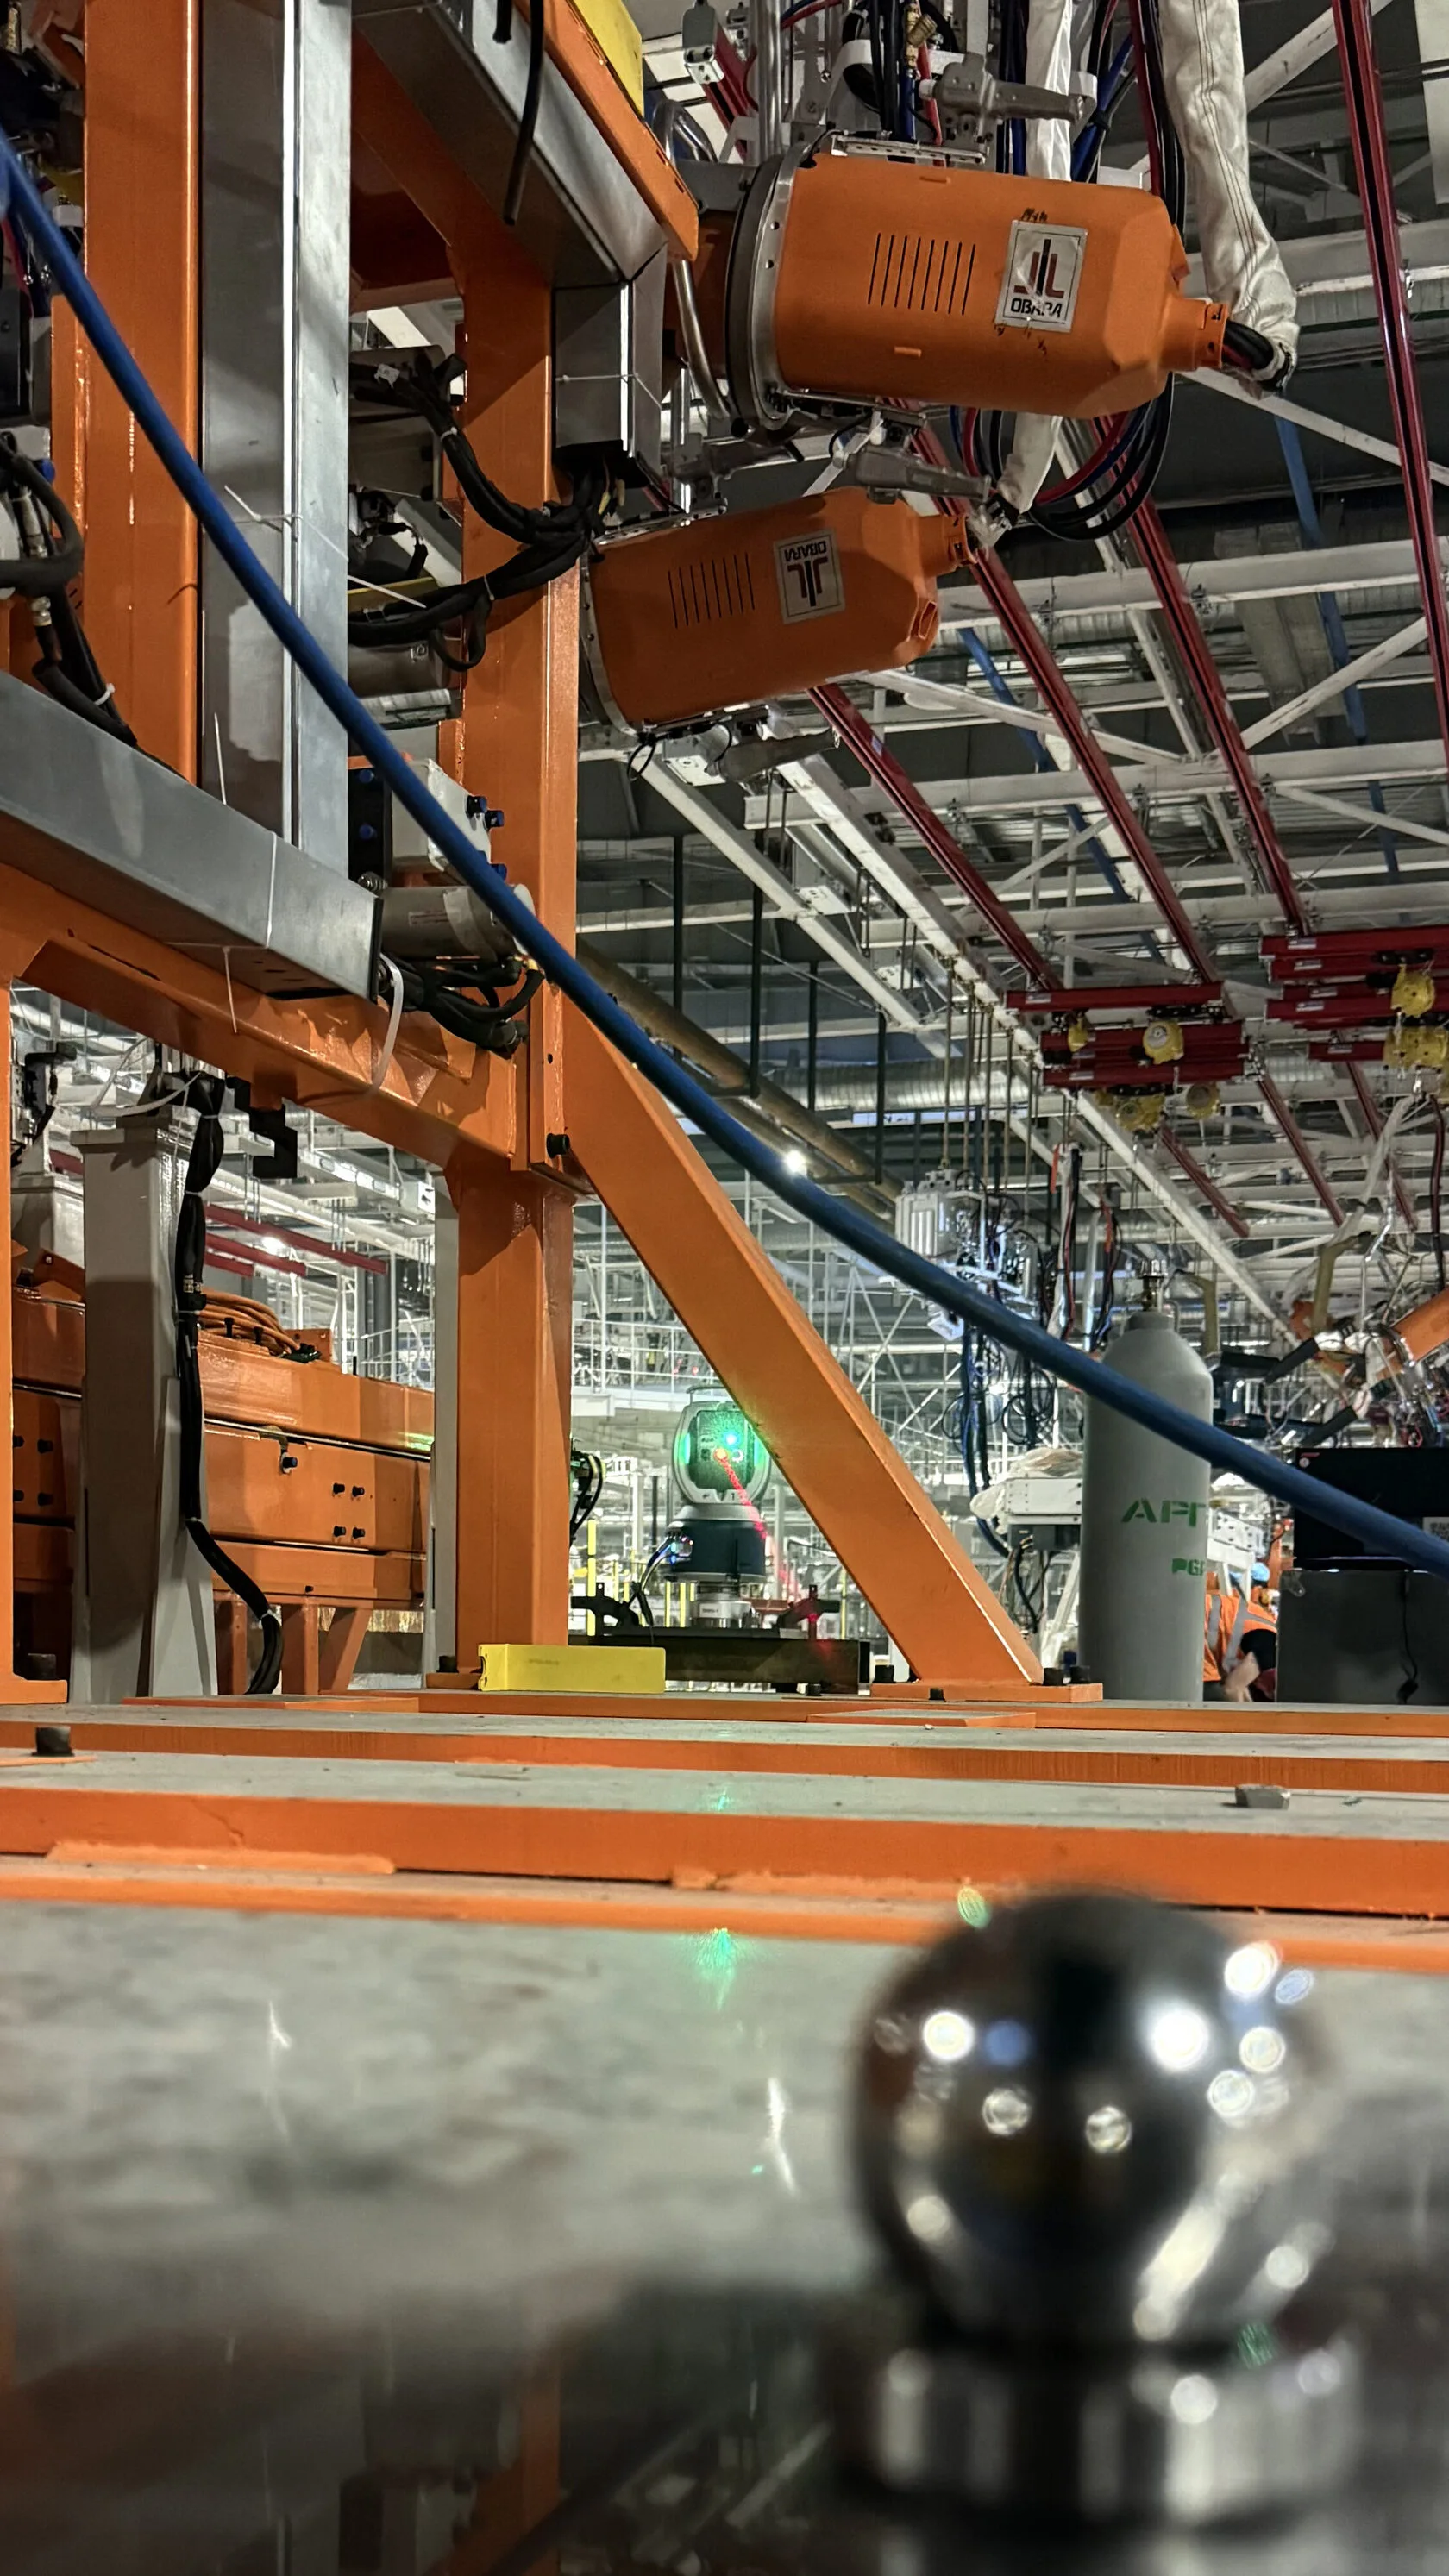
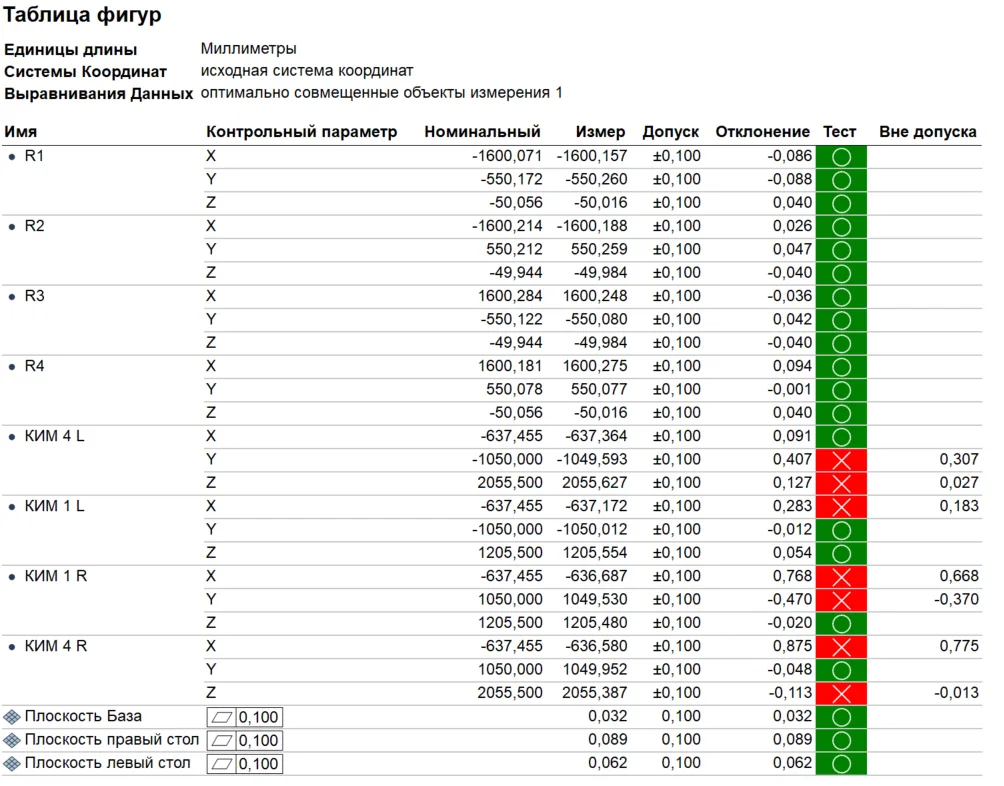
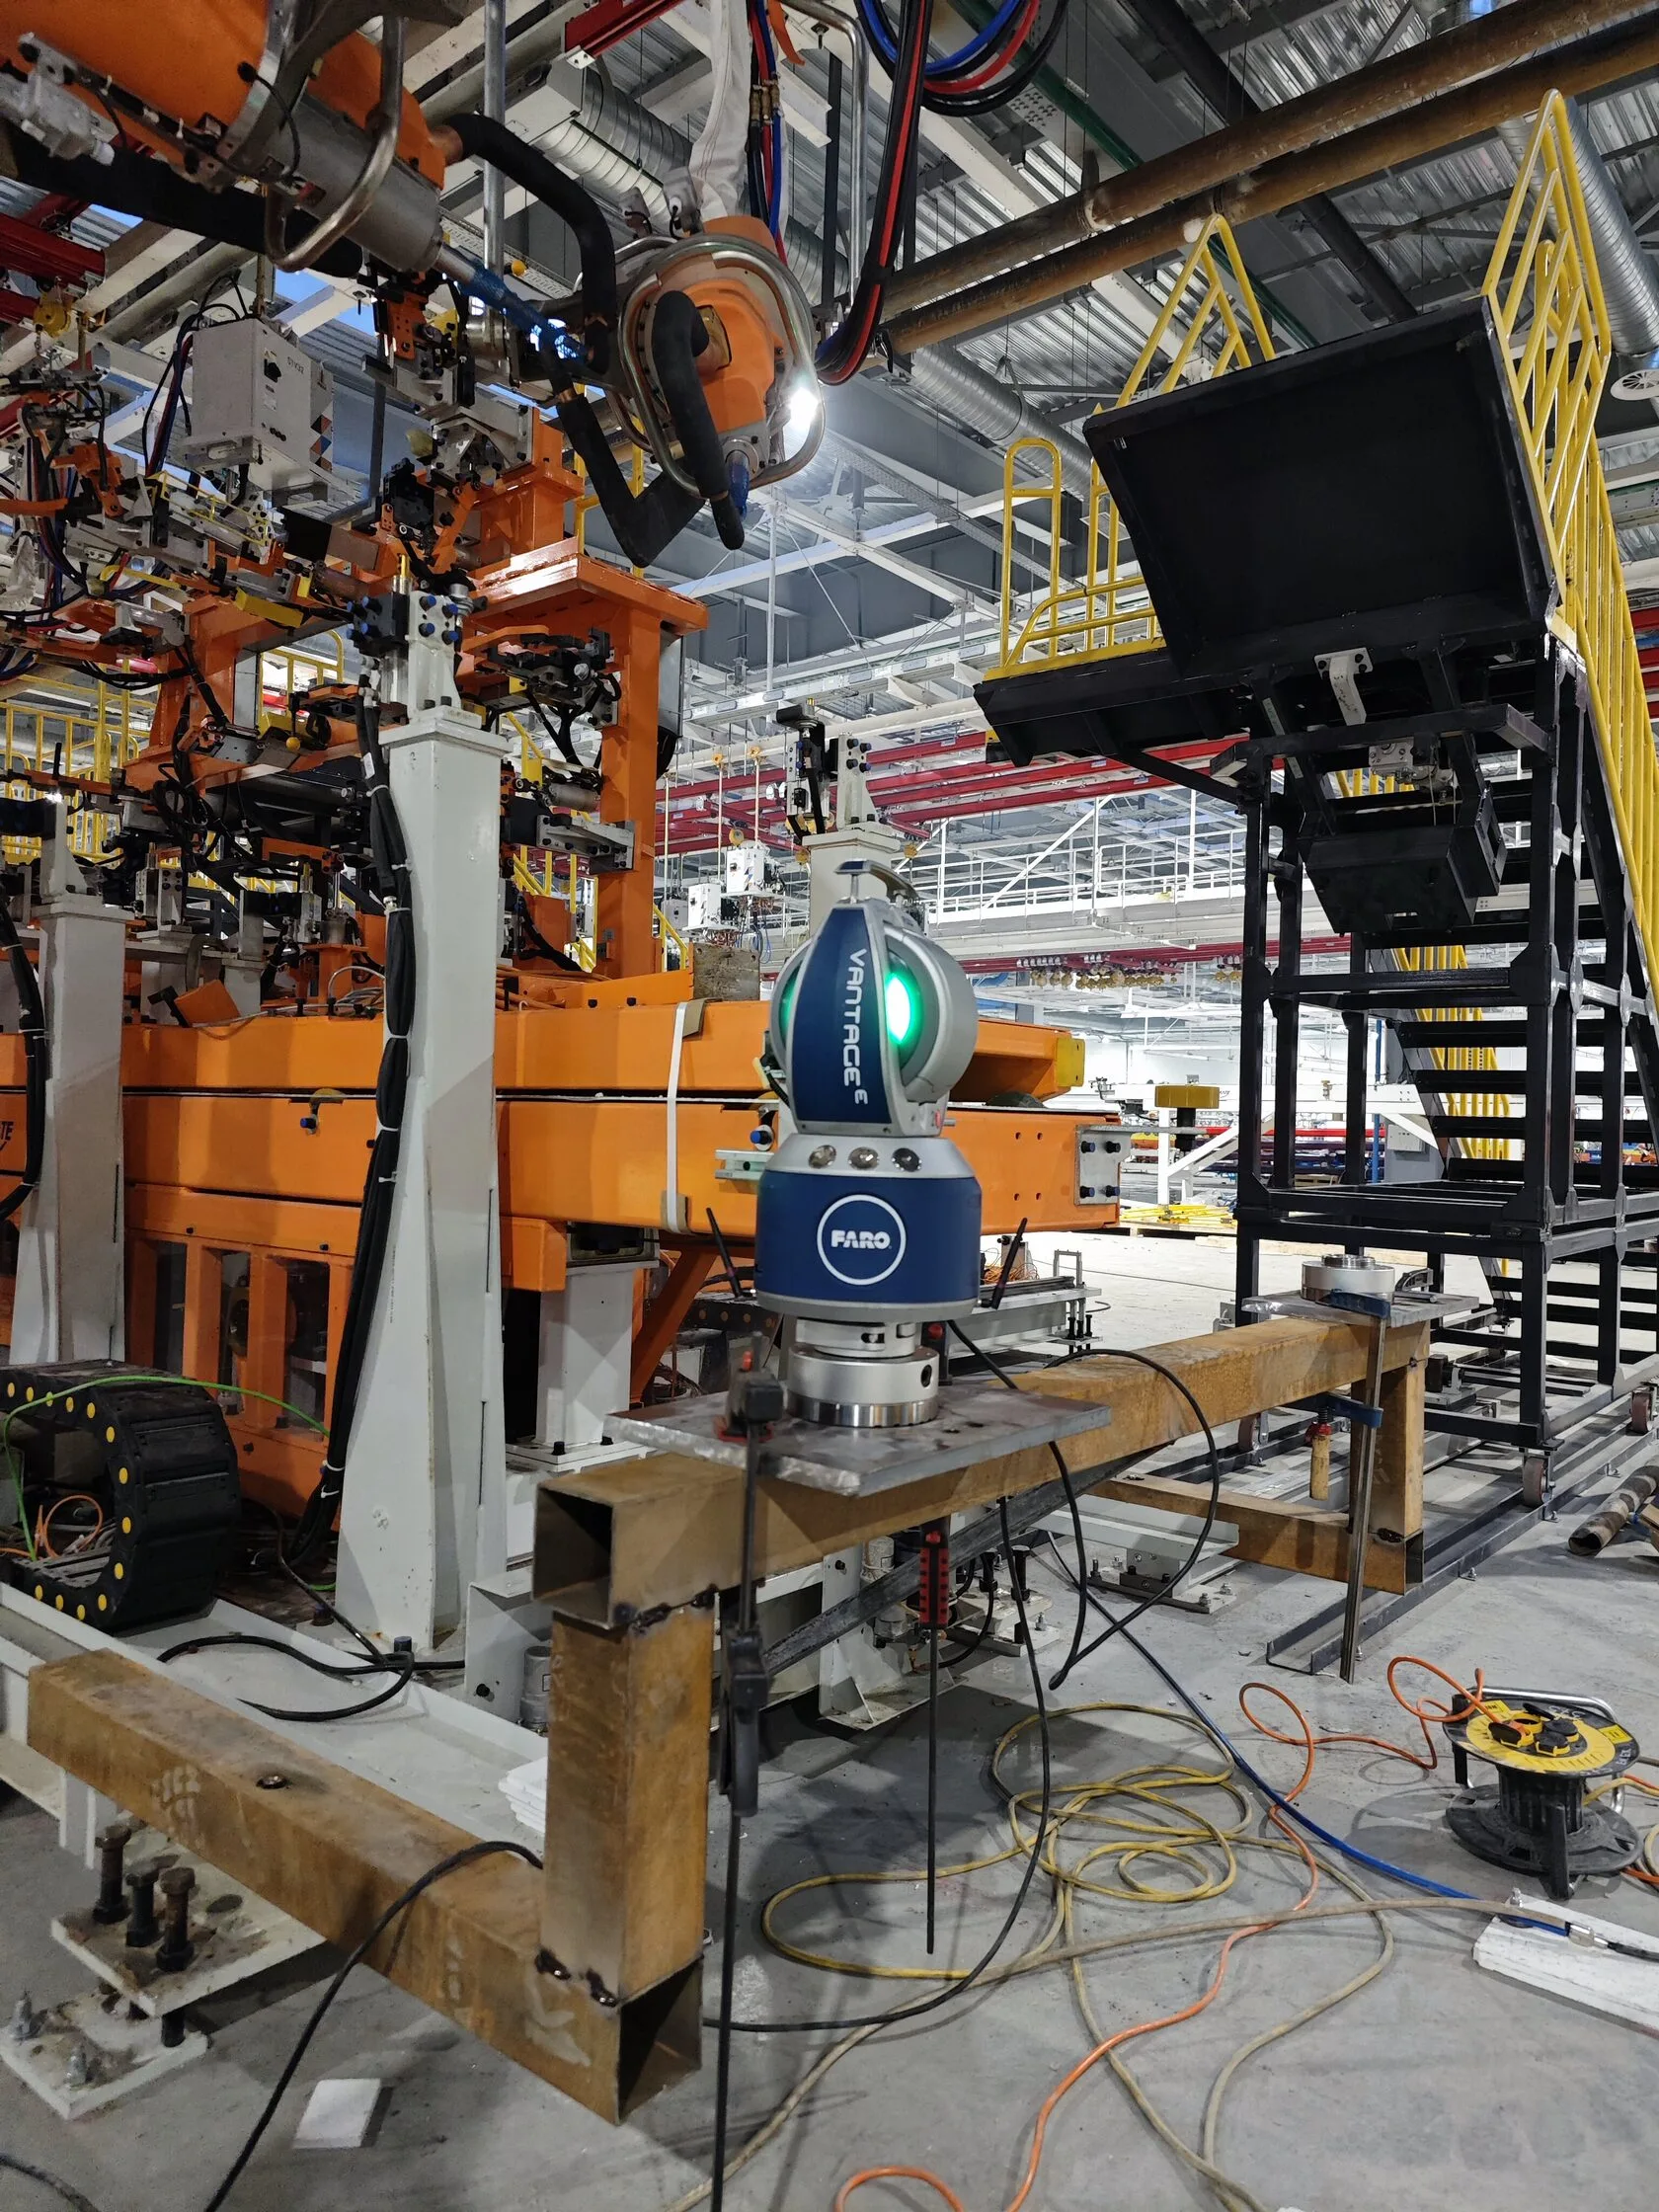
Сформирован отчет с результатами измерений и корректировок в ПО PolyWorks Inspector. ПО позволяет автоматизировать составление отчета. Автоматически формируется таблица с допусками и отклонениями измеренных значений от номинальных, а также создается скриншот для наглядного отображения информации.
Оборудование располагалось на втором этаже, где жесткость перекрытий оказалась недостаточной. Вибрации от работы тяжелой техники мешали проведению замеров.
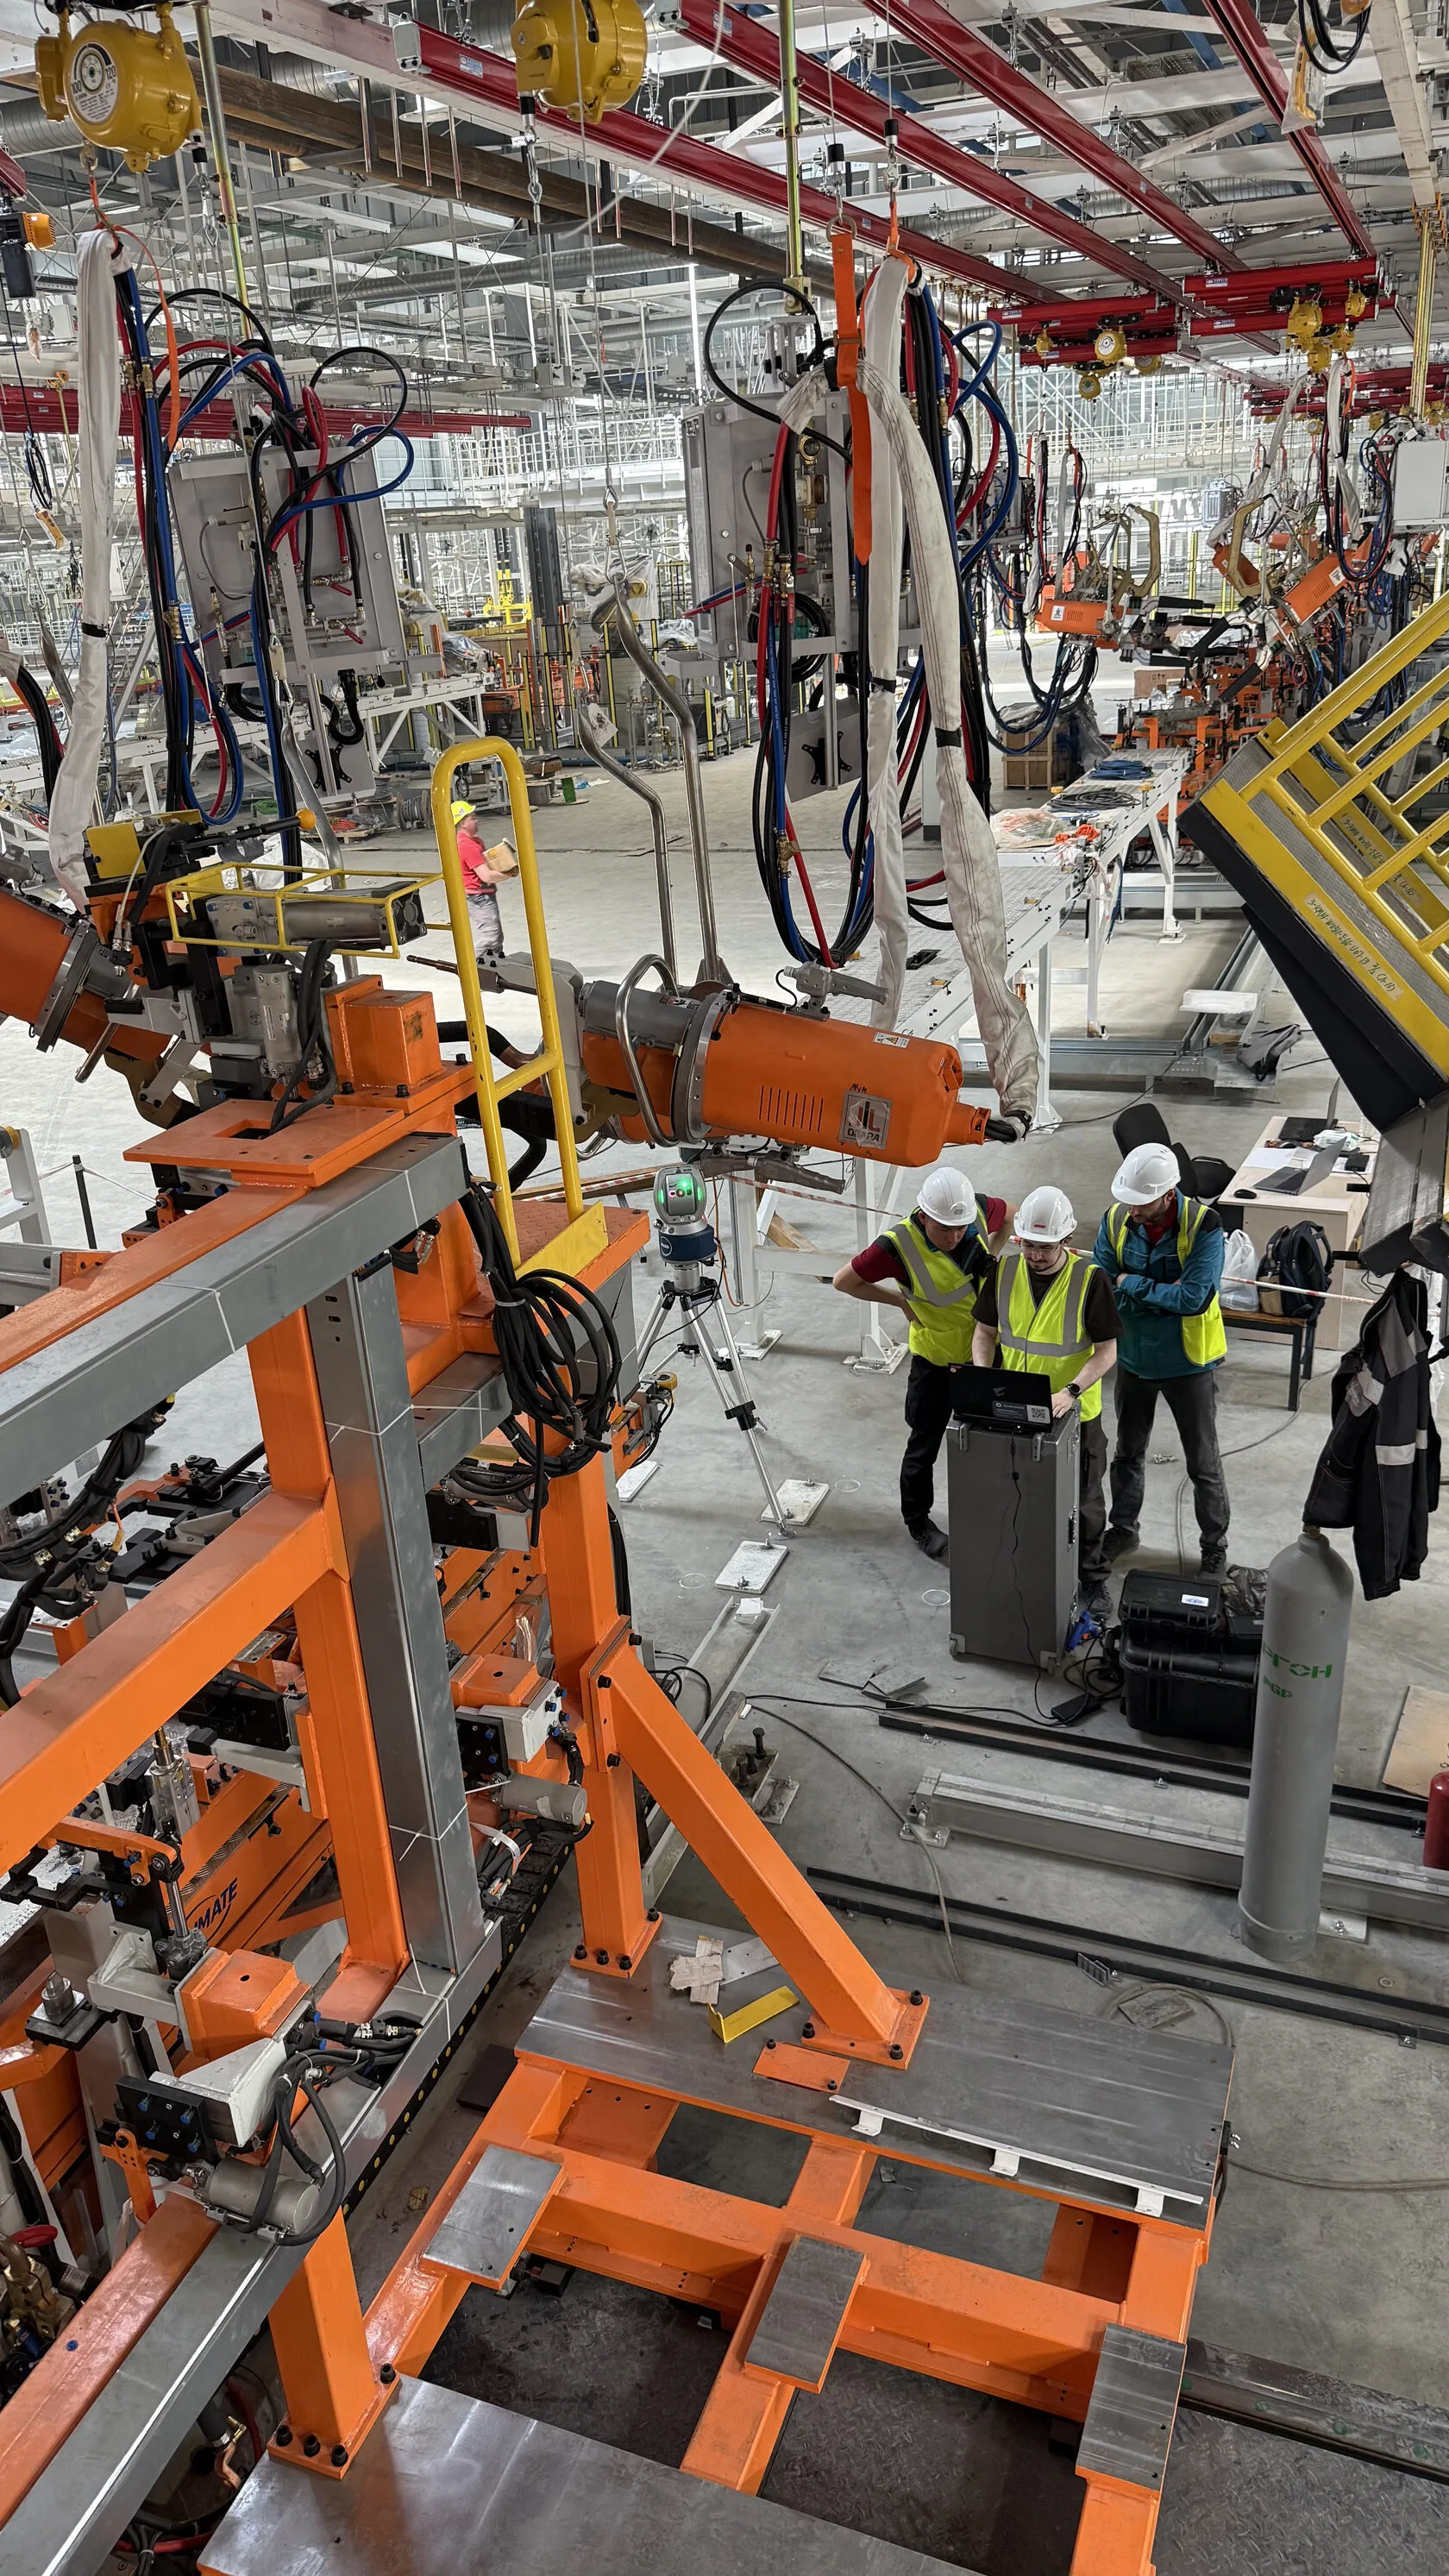
Решение:
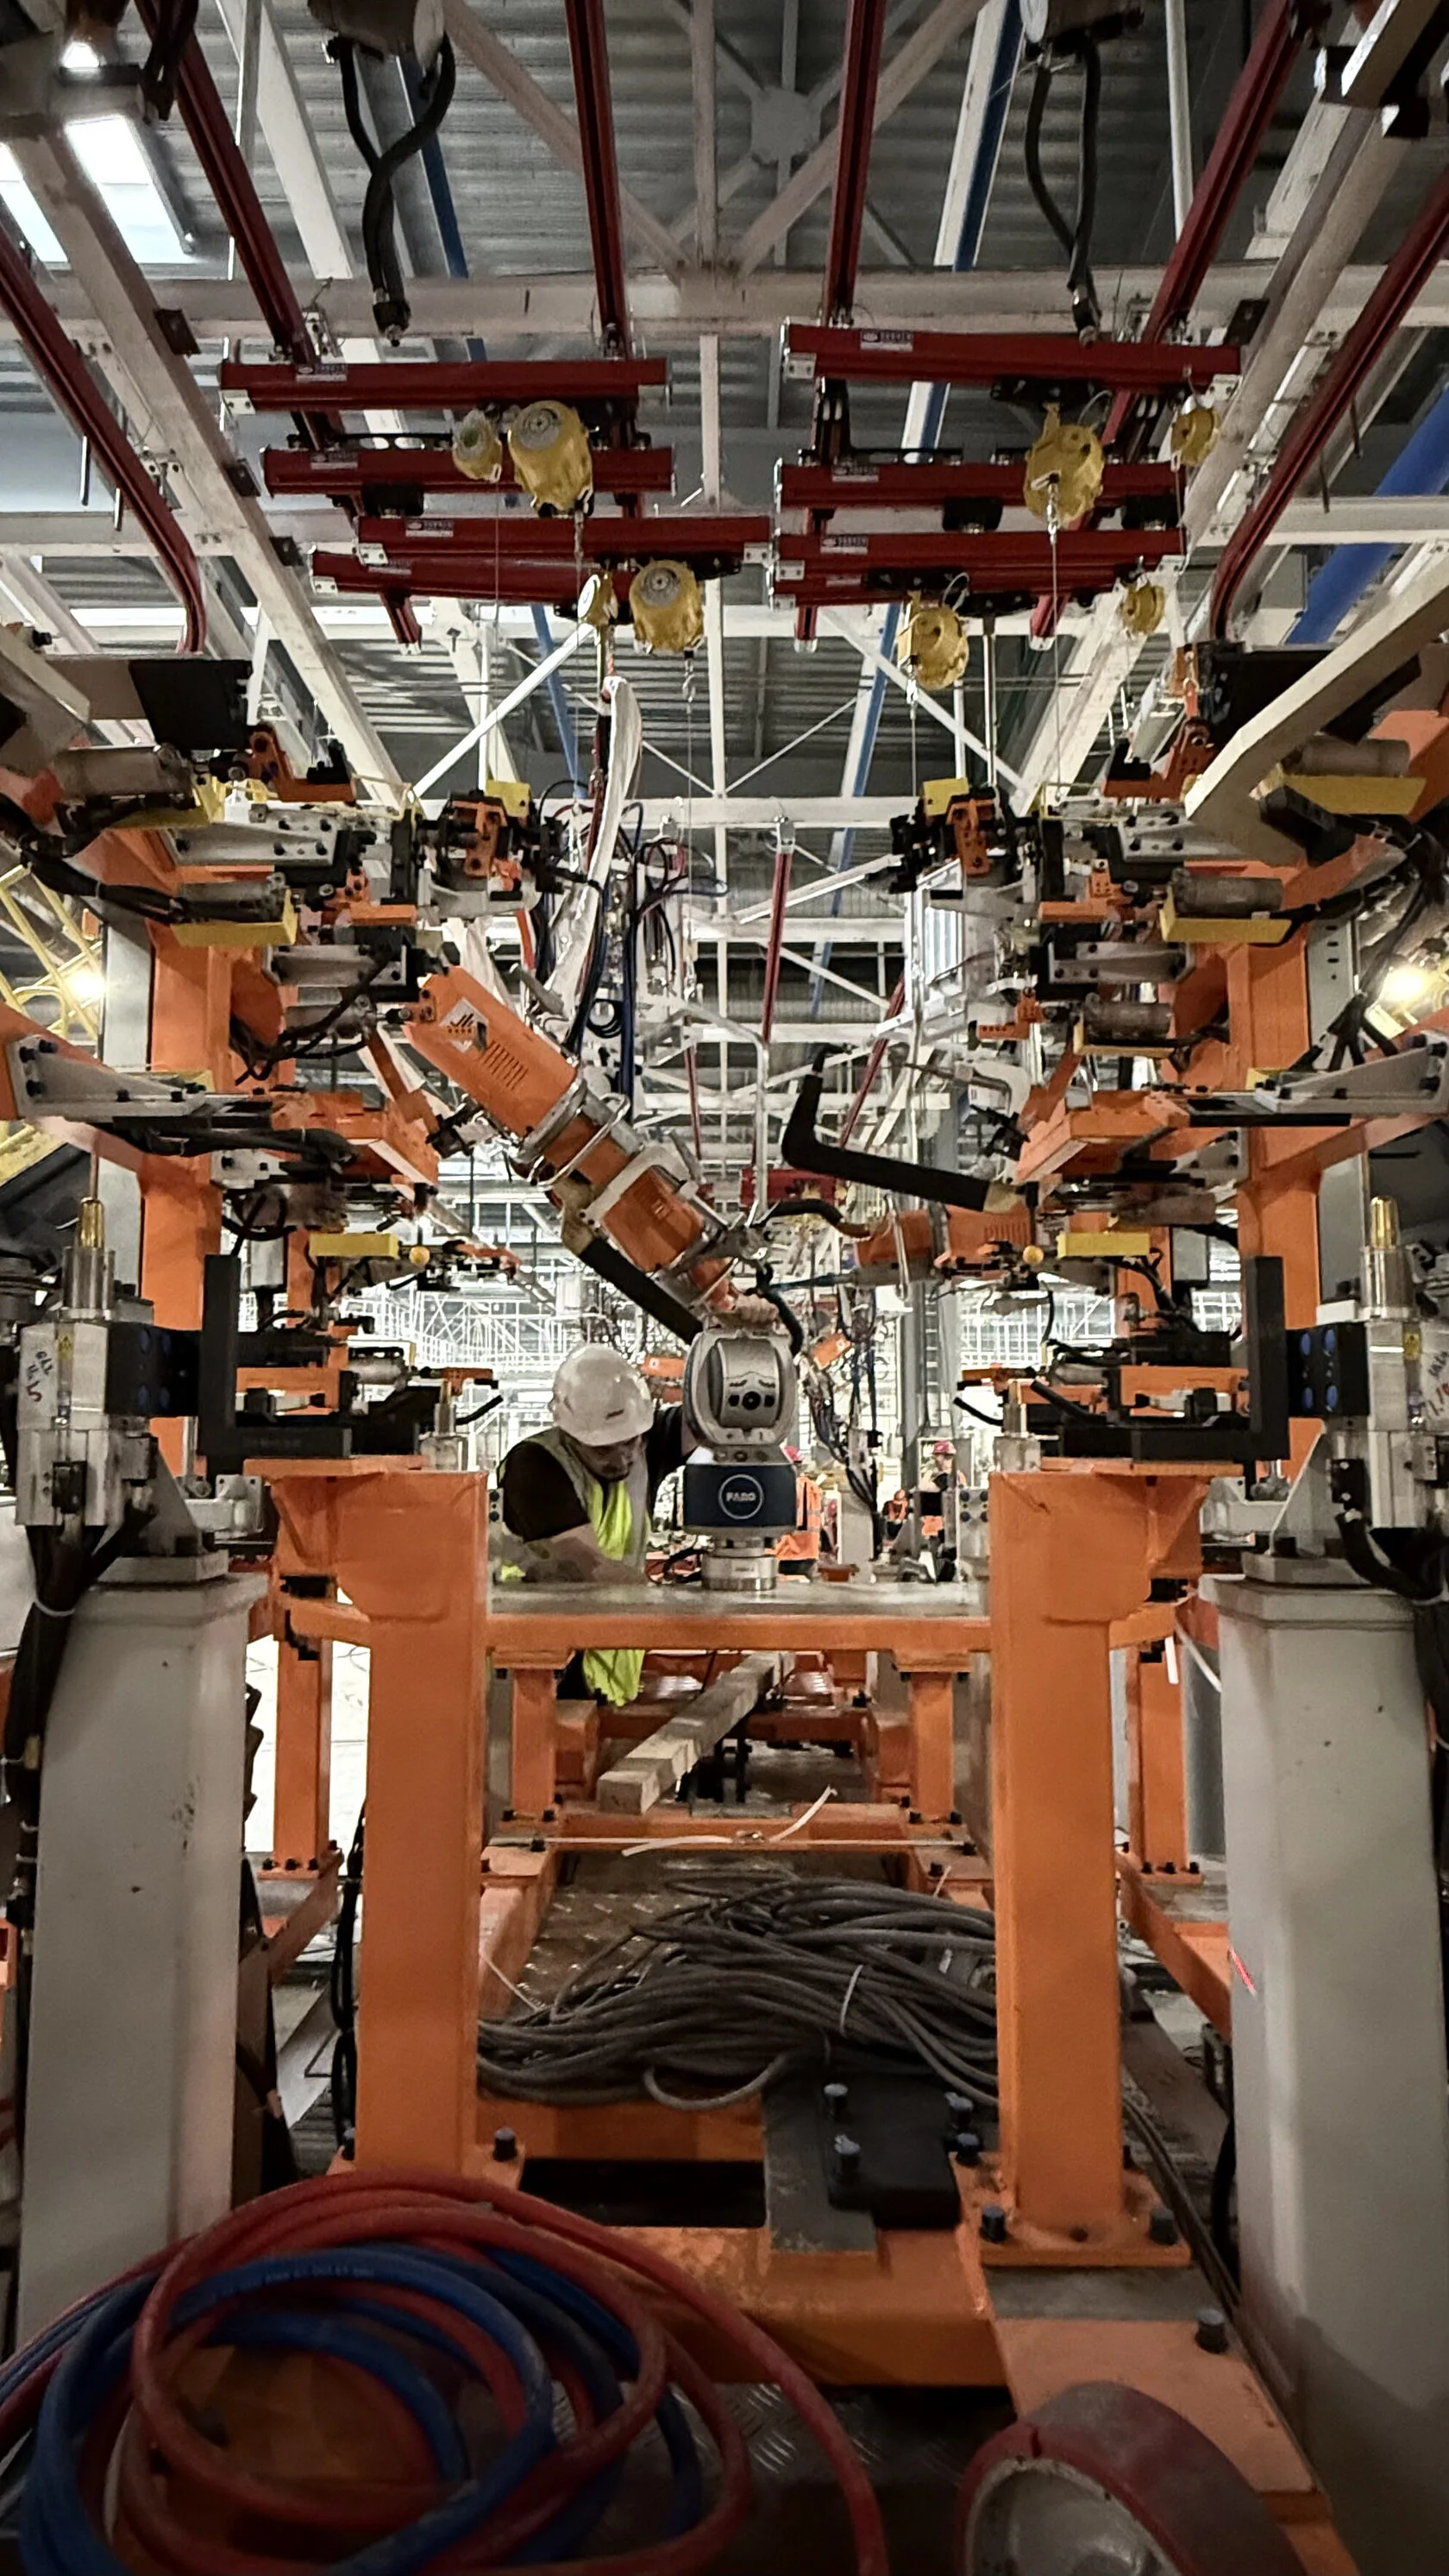
Оборудование поставлялось в сборе с коммуникациями и подъемными механизмами, что затрудняло замеры и увеличивало погрешность из-за частых перестановок.
Жесткий контроль геометрии кузова и точность сварочных кондукторов — это фундамент качественного производства автомобилей. Для автопромышленных заводов, которые стремятся выпускать конкурентоспособные машины, соблюдение этих требований напрямую влияет на репутацию бренда.
Благодаря нашей слаженной работе все задачи выполнены в полном объеме:
Автопромышленный завод получил готовое к тестовой сварке оборудование, установленное с высокой точностью, что исключает влияние некорректного монтажа на качество сварки кузова автомобиля.
Сроки зависят от объекта: простая задача занимает часы, сложная — дни. Подберём решение под ваши параметры и ресурсы.
Выбираем позиции трекера, размещаем магнитные реперы и создаём опорную систему координат по CAD-моделям.
Измеряем базовые отверстия и плоскостность плит, анализируем отклонения от номинала.
Составляем план корректировки, настраиваем плиты и оснастку, проводим повторный контроль.
Передаём таблицу допусков и отклонений со скриншотами из PolyWorks Inspector.
Сварочные кондукторы кузовов: корректная геометрия и соблюдение технологического процесса.
Базовые плиты, подкатные столы и боковые стенки: плоскостность и положение базовых отверстий.
Установка оборудования на строящемся или действующем производстве в заданных допусках.
Позиции трекера, реперные точки, термокомпенсация и выверка горизонта.
Замер базовых отверстий и плоскостности, план корректировки.
Настройка плит и столов, повторный контроль.
Контрольные замеры ключевых элементов.
Таблица отклонений и рекомендации заказчику.
Каждую модель можно увидеть в работе на вашем объекте.
Зависит от объекта и задачи. На сварочных кондукторах автозавода работали с допуском ±0,1 мм.
В этом проекте — 1 рабочий день на кондуктор и 10–30 минут на обработку данных. Сроки для вашего объекта назовём после оценки.
CAD-модели оснастки или оборудования, доступ к контрольным точкам и требования по допускам.
Да. Ставим трекер ближе к объекту, ограничиваем движение в зоне измерений и увеличиваем количество измерений в секунду.
Приложите фото, чертёж или модель — назовём срок и цену.